まず確認すること
溶込み不良は「電流不足」と決めつけず、欠陥の位置・実電流・狙い位置・溶融池・開先形状の5点から切り分けます。
外観がきれいでも内部が健全とは限りません。製品の合否判断は図面・適用規格・承認された溶接施工要領に従い、必要に応じて断面マクロ試験や適切な非破壊検査で確認します。
溶け込み不良が起きたとき、最初に確認する5項目
①欠陥位置 ②実電流とワイヤ送給 ③狙い位置とトーチ角度 ④溶接速度と溶融池 ⑤開先・組付け精度の順に切り分けると、条件変更の当て推量を減らせます。これは原因を特定するための点検順序であり、あらゆる継手に共通する調整優先順位ではありません。
| 確認項目 | 見るべきポイント |
|---|---|
| 欠陥位置 | ルート部か、開先側面か、層間か |
| 実電流・送給 | 設定値と施工中の実測値に差がないか |
| 狙い位置・角度 | アークが必要な母材面に作用しているか |
| 速度・溶融池 | 溶融金属がアークより先行していないか |
| 開先・組付け | ルート面、間隔、角度、位置決めに変動がないか |
溶込み不良と融合不良の違い
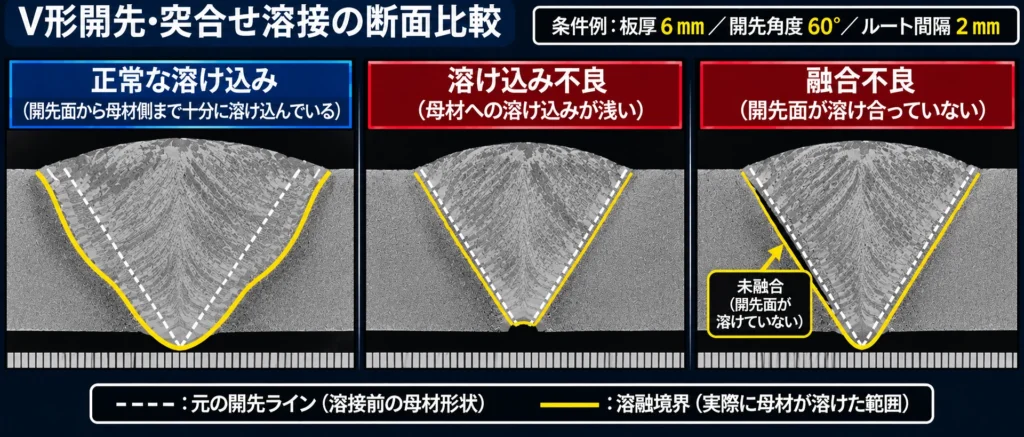
JIS Z 3001-4では、溶込不良は設計溶込みに対して実際の溶込みが不足している状態、融合不良は溶接境界面が十分に溶け合っていない状態と区別されます。突合せ継手のルート面が溶け残る例と、開先側面や層間が溶け合わない例を混同しないことが重要です。
たとえばV形開先のルートが溶け残る場合は、ルート面やルート間隔、開先角度、狙い位置を優先して調べます。
一方、片側の開先面に沿って未融合部が残る場合は、トーチ角度やアークの偏り、溶融池の先行が疑われます。両方が同時に発生することもあります。
半自動溶接で溶け込みが不足する主な原因
1. 溶接電流が不足している
電流は溶込みに強く影響する因子です。ただし、設定値だけを見ても原因は確定しません。定電圧特性のMAG・CO₂半自動溶接では、ワイヤ送給速度、チップ母材間距離、電源特性によって実際の電流が変わります。溶接中の表示値や記録値と、承認済みの施工条件を照合してください。
2. 電圧と電流の組合せが適切でない
電圧はアーク長やアークの広がり、ビード形状に関係します。電圧を上げれば必ず深く溶け込むわけではありません。電圧だけを動かすのではなく、ワイヤ送給速度と実電流、移行形態、アークの安定性を一組として評価します。
3. ワイヤ突出し長さ・チップ母材間距離が変化している
トーチを母材から離すと、ワイヤ突出し部の抵抗発熱とアーク条件が変わり、実電流が低下する場合があります。治具や周辺部品との干渉でトーチを近づけられない箇所では、条件表どおりの設定でも溶込みが変わります。日本溶接協会が紹介した破断事例でも、トーチ干渉に伴う距離の増大と電流低下が問題として挙げられています。
4. アークの狙い位置・トーチ角度がずれている
ルート中心から狙いが外れると、片側の開先面が十分に溶融しないことがあります。すみ肉溶接では両母材への熱の配分、突合せ溶接ではルートや開先側面へのアーク作用を確認します。トーチ角度の適否は継手形状、溶接姿勢、進行方向によって変わるため、一定角度を万能値として扱いません。
5. ルート間隔・ルート面・開先角度が不適切
ルート間隔が狭すぎる、ルート面が厚すぎる、開先角度が小さすぎると、ルート部に十分な溶融が得られないことがあります。一方、ルート間隔を無条件に広げるのも適切ではありません。北海道大学のMAG溶接研究では、間隔を狭くした条件で溶込不良、広げた条件で融合不良が生じる傾向が示されました。継手形状と施工条件はセットで管理します。
溶接速度を落としても改善しない理由
速度を落とすと単位長さ当たりの公称アークエネルギーは増えますが、同時に溶着金属量も増えます。溶融池が大きくなってアークより先行すると、未溶融の開先面を溶融金属が覆い、融合不良を起こすことがあります。北海道大学の実験と大同特殊鋼の技術資料は、この発生機構を示しています。
つまり、溶け込みを改善したいからといって、電流を上げる・速度を落とすという一方向の調整だけでは解決しません。溶融池がアークの前に流れていないか、狙い位置が適切かを同時に観察します。逆に速度が速すぎれば溶融不足やアンダーカットなど別の問題も生じます。
公称入熱が同じでも溶込み形状は同じにならない
公称アークエネルギーは、電圧V、電流I、溶接速度v(mm/min)から E=60×V×I÷(1000×v)[kJ/mm]で計算できます。たとえば22V、210A、300mm/minなら0.924kJ/mmです。これは母材に実際に吸収された熱量ではなく、熱効率やアーク分布、溶融池流動を含まない指標です。
同じ計算値でも、電流と速度の組合せ、アークの狙い、チップ母材間距離が違えば溶込み形状は変わります。入熱の数字だけで欠陥の有無を判断しないことが重要です。
現場での原因切り分け:症状から確認する
| 発生状況 | 優先確認項目 |
|---|---|
| ルート部が溶け残る | ルート面・ルート間隔・開先角度・狙い |
| 片側だけ未融合 | トーチ角度・狙い位置・溶融池の偏り |
| 特定箇所のみ発生 | 治具干渉・CTWD・ワークばらつき |
| 条件変更しても改善しない | チップ摩耗・送給抵抗・実電流・接続状態 |
ルート部だけ溶け残る
開先角度、ルート面、ルート間隔、ルート中央への狙い位置を確認します。組付け後の実測値と図面指示値を比較し、仮付けや溶接変形によってギャップが変化していないかも確認しましょう。
片側の開先面だけ融合していない
トーチ角度、狙い位置、ワークの位置決め、溶融池の偏りを確認します。ロボット溶接なら教示点だけでなく、実ワークのばらつき、治具の摩耗、開先倣いの状態も確認対象です。
特定の場所や製品だけで発生する
治具・周辺部品との干渉、トーチの逃げ姿勢、ワイヤ突出し長さ、溶接線の実際の位置を比較します。条件を一律に上げる前に、良品と不良品の差を記録することが再発防止につながります。
条件を変えても改善しない
コンタクトチップ摩耗、送給ローラ・ライナの抵抗、ワイヤの曲がり癖、アース接続、電源の実出力、母材表面の状態を点検します。特に電流が不安定な場合、設定値の変更だけでは原因を解消できません。
裏焼けが大きくても、溶け込みが深いとは限らない
現場での注意点
高電流域では、母材裏面の酸化変色が大きくても、必要な溶込み深さに達しているとは限りません。裏焼けの大きさだけで溶込み深さを判定しないことが重要です。
裏焼けは裏面が加熱され、酸化・変色した痕跡です。一方、溶け込み深さは母材が実際に溶融した領域で決まります。裏焼けの範囲は母材の材質・板厚・表面状態・入熱履歴・裏面の雰囲気にも左右されるため、両者を同じ指標として扱うことはできません。
溶け込みの確保が要求される継手では、断面マクロ試験などで実際の溶融境界を確認し、裏焼けと対応づけて施工条件を評価します。
改善後の確認方法と再発防止
条件を変更したら、外観だけでなく欠陥の発生箇所に適した検証を行います。断面マクロ試験は溶込み形状と融合状態を直接観察できる一方、切断した断面の情報です。超音波探傷などの非破壊検査は継手形状・板厚・欠陥方向により検出性能が変わるため、適用方法を選定しましょう。
改善の記録には、母材・板厚・開先形状、ワイヤとガス、電流・電圧の実測値、送給速度、溶接速度、チップ母材間距離、狙い位置、検査結果を残します。承認済みの施工要領や要求品質に影響する変更は、必要な確認・承認を経て標準化します。
まとめ:溶け込み不良は「条件」と「アークの作用位置」を分けて考える
要点
①溶込不良と融合不良を区別する。②設定値だけでなく実電流と狙い位置を確認する。③速度を落とせば必ず改善するわけではない。④裏焼けの大小だけで判断しない。
半自動溶接の溶け込み不良は、電流不足だけでなく、ルート面・ルート間隔・狙い位置・チップ母材間距離・溶融池の先行が複合して発生します。最初に溶込不良と融合不良を区別し、実際の欠陥位置から原因を絞り込むことが、無駄な条件変更を減らす近道です。
参考資料
JIS Z 3001-4:2013 溶接用語 第4部/日本溶接協会 溶接管理技術者教材/北海道大学『MAG溶接における融合不良,溶込み不良の発生要因』(1993)/大同特殊鋼『溶接欠陥と対策:融合不良』/日本溶接協会 WE-COM破断事例