
-

溶接割れの原因と対策|高温割れ・低温割れ・クレーター割れの違いと防止方法
溶接したビードに線状の割れが見つかった。溶接直後に生じたのか、冷却後に現れたのか、あるいはビードの終端だけに集中しているのか。この違いを見ずに「電流が高すぎた」「予熱が足りない」と決めると、原因と対策がずれてしまいます。 結論:溶接割れは... -
半自動溶接機のワイヤーが出ない・詰まる原因と対処法|ローラー・ライナー・チップの確認順序
半自動溶接機のトリガーを引いてもワイヤーが出ない。送給ローラーの手前で止まる、トーチの途中で詰まる、先端で焼き付く。見た目は同じ「ワイヤーが出ない」でも、原因によって対処箇所は違います。最初に確認するのは、送給モーターが動くか、ローラー... -
溶接のアンダーカットとは?原因・写真・対策・許容値・補修方法を現場目線で解説
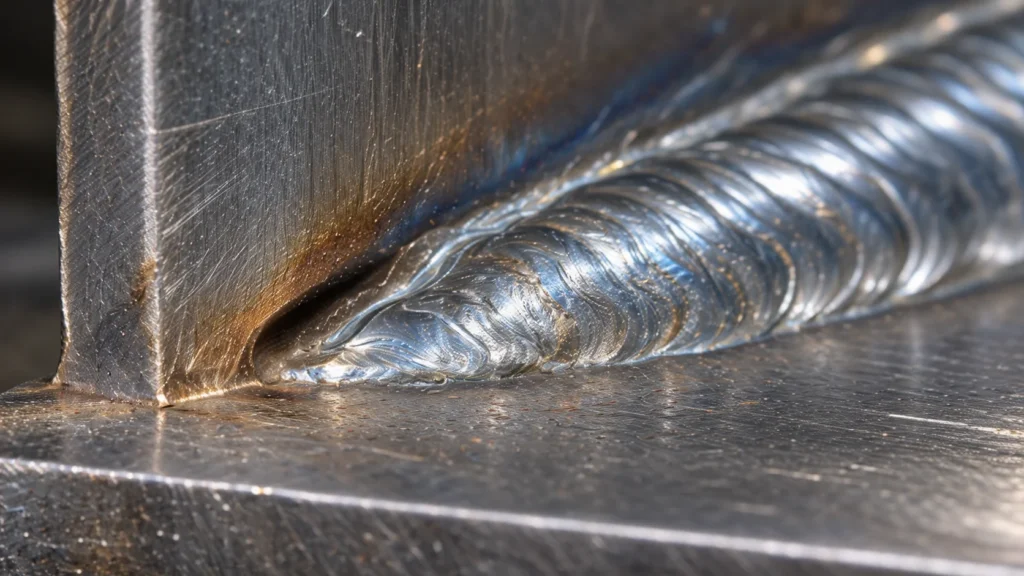
溶接ビードの端に細い溝が残っている。これがアンダーカットです。溶接中に母材の止端部がアークで掘られ、その部分を溶融金属が埋めきれずに凝固すると発生します。原因は電流が高いことだけではありません。速度が速すぎる、電圧と電流の組合せが不適切... -
溶接のオーバーラップが起こる原因は?電流・速度・溶融池の先行から切り分ける対策
溶接ビードの端が母材の上にめくれたように重なっている。見た目には肉が盛れていても、その下で母材と融合していなければオーバーラップという溶接欠陥です。原因は単純な「電流不足」だけではありません。溶着量に対して母材側の溶融が追いつかないこと... -
溶接スパッタが多くなる原因は?電流・電圧だけでなくチップ摩耗と送給から切り分ける対策
溶接スパッタが増える原因を、短絡移行・電流電圧・コンタクトチップ摩耗・ワイヤ送給・CTWD・シールドガスから切り分ける現場向け技術解説。 -
半自動溶接のブローホール原因は?シールド不良・母材汚れ・溶接条件の切り分けと対策
半自動溶接のブローホールについて、シールドガス・横風・ノズル・母材汚れ・めっき・溶接条件を発生状況から切り分ける方法を解説。 -
半自動溶接の溶け込み不良はなぜ起きる?原因の切り分けと改善方法
まず確認すること 溶込み不良は「電流不足」と決めつけず、欠陥の位置・実電流・狙い位置・溶融池・開先形状の5点から切り分けます。 外観がきれいでも内部が健全とは限りません。製品の合否判断は図面・適用規格・承認された溶接施工要領に従い、必要に応...
1