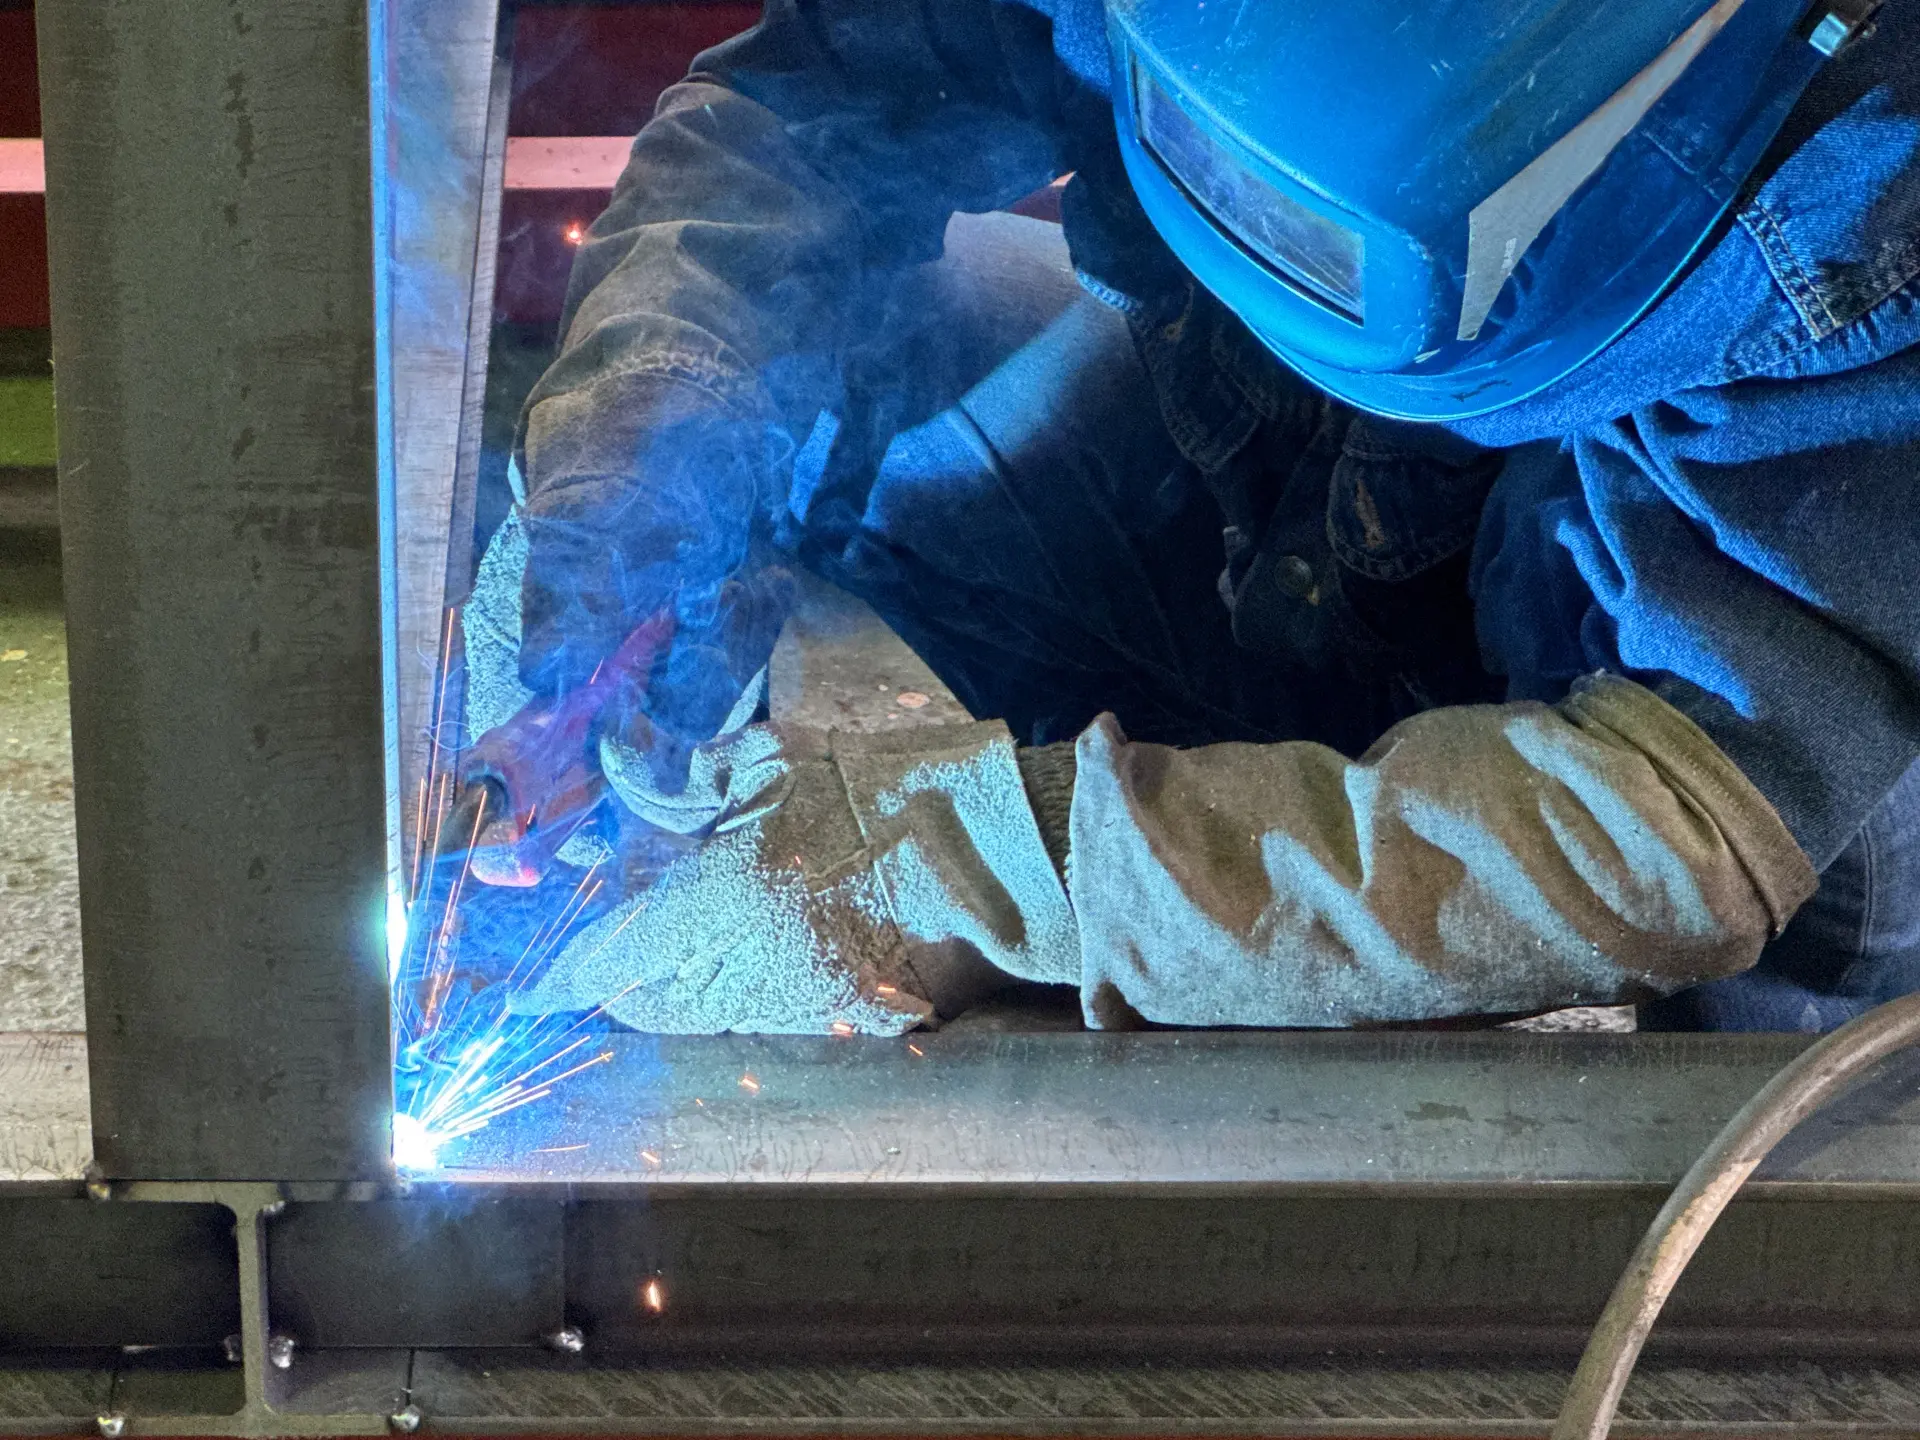
最初に確認する結論
半自動溶接のブローホールは、まずシールドガスの供給・風・ノズルを点検し、次に母材やワイヤの水分・油・さび・塗膜・めっき、最後にアーク状態・溶接速度・トーチ操作を切り分けます。ガス流量を無条件に増やすのは逆効果になることがあります。
ビードに小さな穴が見えた、外観はきれいなのに検査で内部気孔を指摘された、同じ条件なのに特定のワークだけ不良が出る。こうした現象をすべて「ガス不足」で片付けると、原因を見落とします。気孔を作るガスがどこから来たのかと、なぜ凝固までに抜けなかったのかを分けて考えることが重要です。
ブローホールとは? ピットとの違い
ブローホールは、溶融金属に生じた気体が凝固後に内部へ閉じ込められた気孔欠陥です。表面まで開口したものは一般に「ピット」と呼びます。両者は発生機構が近くても、見える位置が違うため、外観だけで内部の健全性を判断できません。
| 項目 | ブローホール | ピット |
|---|---|---|
| 発生位置 | 溶接金属の内部 | ビード表面に開口 |
| 外観からの確認 | 見えない場合がある | 穴として見つかる場合がある |
| 確認方法 | 必要に応じてRT・断面観察など | 外観検査、必要に応じて追加検査 |
| 注意点 | 表面が平滑でも内部に残る | 表面穴の周辺に内部気孔が併存する場合がある |
ブローホールは窒素・水素・一酸化炭素などのガス、めっき由来の金属蒸気などが関与して発生します。空気の巻込みだけが原因ではありません。
横風によるシールド不良から気孔が残るまで
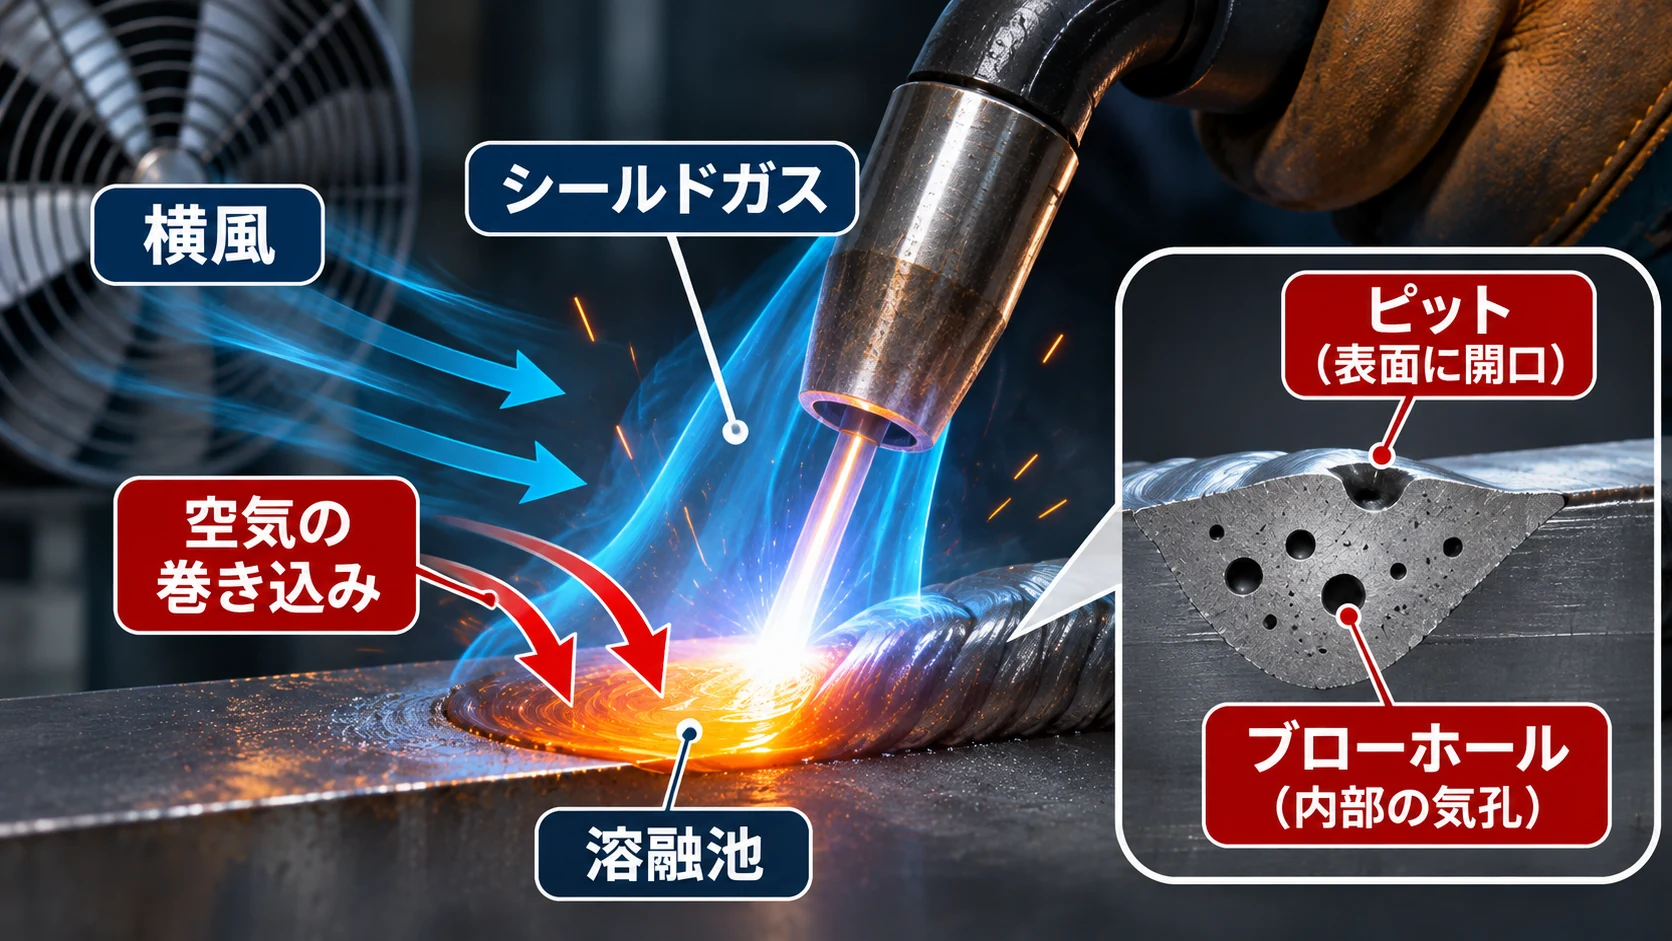
シールドガスが横風などで押し流されると、アークと溶融池の周囲へ空気が入り込みます。巻き込まれた気体や反応で生じたガスが凝固までに十分抜けなければ内部に気孔が残り、表面へ開口すればピットとなります。図はシールド不良の一例であり、水分やめっき蒸気が原因の場合には別の経路で気孔が発生します。
原因を最短で絞る:発生状況からの切り分け表
| 現象・発生条件 | 最初に疑うこと | 確認する場所 |
|---|---|---|
| 送風機・エアコン稼働時だけ発生 | 横風によるシールドの乱れ | アーク近傍の風向・風速、防風板 |
| ロボットの特定姿勢・位置だけ発生 | ノズル距離・角度、治具エア漏れ、ガス流れの偏り | 姿勢別のノズル位置、配管、シリンダ |
| ノズル清掃後に改善 | スパッタ堆積によるガス流の乱れ | ノズル内径、オリフィス、ディフューザ |
| 重ね・T継手のルート近傍に集中 | 接合面の油・めっき・塗膜・水分 | 溶接前に隠れる合わせ面 |
| 特定ロット・材料だけ発生 | 材料表面、めっき、ワイヤ状態 | 受入材料・表面処理・保管 |
| 高速条件にしたとき増加 | 溶融池の伸長とシールド不足 | 溶接速度・電流・電圧・ガスの覆い |
| 始端・終端だけ発生 | プリフロー・ポストフロー、始終端のアーク安定性 | シーケンス、ガス電磁弁、トーチ操作 |
原因① シールドガスが足りない・届かない・乱れている
ガス流量は「多いほど安全」ではない
流量計の表示が適正でも、実際のノズル出口で十分にガスが供給されているとは限りません。ボンベ残量、元弁、レギュレータ、電磁弁、ホースの折れ・漏れ、トーチ内部の通路まで確認します。流量は使用ワイヤ・ガス・ノズル径・溶接条件の指定値を基準に設定します。
流量を増やしても改善しないとき
過大流量はノズルからの流れを乱流化させ、周囲の空気を巻き込む場合があります。流量を上げ続けるのではなく、横風の遮断、ノズル清掃、漏れの点検、適正距離への復帰を優先します。
風速2m/s程度でも対策が必要になる
日本溶接協会の実験紹介では、MAG溶接のソリッドワイヤで風速が約2m/sを超えるとブローホールの危険性があり、条件によっては2m/sでも発生しています。2m/sは絶対的な合否境界ではなく、防風を検討する実務上の目安です。扇風機、空調、集じん設備の吸込み、エアブロー、治具シリンダの漏気も確認します。
ノズルのスパッタとトーチ距離
ノズル内にスパッタが堆積すると、ガス流路が狭くなり流れが偏ります。ノズルの変形、ガスディフューザやオリフィスの欠損、トーチ先端の汚れも見逃せません。ノズルと母材の距離が大きすぎると、溶融池を覆う前にガスが拡散しやすくなります。チップ母材間距離(CTWD)とノズル母材間距離は別の寸法なので、混同せず施工条件表と照合します。
原因② 母材・ワイヤ・合わせ面からガスが発生する
水分・油・さび・塗料が残っている
表面の水分や油、有機物、さび、プライマーなどは、アーク熱で分解・反応し、溶融金属中に気体を発生させる要因になります。開先表面だけでなく、溶接後に見えなくなる重ね面やT継手の合わせ面が重要です。溶接直前の清掃、乾燥、保管状態の見直しを行います。
亜鉛めっき鋼板はシールドガスだけでは解決しない
亜鉛めっきや塗装鋼板では、表面処理層から発生する蒸気・ガスが溶融池に入り込みます。特に重ね継手では接合面からの逃げ道が限られ、ルート部に気孔が残ることがあります。表面処理の仕様、合わせ面の状態、専用ワイヤの適用、継手設計と施工条件をまとめて見直します。めっき・塗膜の加熱では有害なヒュームも発生し得るため、適切な排気・保護措置が必要です。
ワイヤのさび・吸湿・保管不良
ワイヤ表面にさびや水分、油分があると、母材を清掃しても不良が続く場合があります。ワイヤの外観、開封後の保管、送給経路、ライナ内部の汚れを確認します。異常があれば健全なワイヤと交換し、材料側の要因か切り分けます。
原因③ 電流・電圧・速度・運棒が溶融池を不安定にする
条件不適合も気孔発生に関係します。ただし、ブローホールが出たからといって、いきなり電流だけを上げる判断は危険です。まずシールドと表面状態を正常化したうえで、アークの安定性と溶融池の長さを確認します。
- 電圧が低すぎる:短絡解放時の不安定なアークや溶融池の乱れが、ガス巻込みにつながる場合があります。適正電圧は溶滴移行方式で異なります。
- 高速すぎる:溶融池が長く伸び、後方までガスが十分に届かない場合があります。速度だけでなく電流・ノズル・運棒幅と組み合わせて評価します。
- トーチ角度・狙い位置:ガスが溶融池全体を覆えているか確認します。過度のウィービングもシールドを乱します。
- 始端・終端:アークスタート直後のガス供給、クレータ処理、停止時のガス保持など、発生位置とシーケンスを対応づけます。
現場目線|コンタクトチップの摩耗による通電不安定も確認する
ガスや母材表面を確認してもブローホールが止まらない場合は、コンタクトチップの摩耗による通電の不安定化も点検したいポイントです。チップ穴の摩耗・拡大や偏摩耗、ワイヤとの接触不良があると、給電状態やアーク長が不安定になり、アークのふらつきや溶滴移行・溶融池の乱れにつながります。こうした状態は、シールドの乱れなどと重なったときに気孔発生を助長する要因になり得ます。
特に同じ設定値でもアーク音がばらつく、スパッタが増える、狙い位置が安定しないといった症状があれば、チップ先端の摩耗形状、ワイヤ径との適合、給電状態を確認します。摩耗したチップを新品に交換し、ほかの条件を変えずにアークの安定性と気孔の発生状況を比較すると、原因の切り分けがしやすくなります。
現場での改善手順:一度に条件を変えない
| 順番 | 点検・改善 | 判定方法 |
|---|---|---|
| 1 | 発生位置・頻度・ワーク・時間帯を記録 | 全数か散発か、姿勢依存かを整理 |
| 2 | ガス供給・ホース・ノズル・風を確認 | 清掃・防風・漏れ修理の前後比較 |
| 3 | 母材・合わせ面・ワイヤを確認 | 清掃品や別ロットで比較 |
| 4 | CTWD・ノズル距離・角度・実条件を確認 | 施工条件表との相違を修正 |
| 5 | 必要な条件変更を一因子ずつ検証 | 外観に加え指定された検査で再発確認 |
原因の切り分けでは、同時に流量・電圧・速度を変更しないことが重要です。改善しても何が効いたのか分からず、再発時に対処できなくなります。特定位置で発生するなら、ロボットの姿勢・治具エア・ノズル距離など、場所と連動する因子から追います。
ブローホールが出た製品はどう判断する?
外観の穴を埋めるだけでは、内部の気孔が解消したとは限りません。合否は継手の用途、設計要求、適用規格、顧客仕様、検査方法によって判断します。必要に応じて放射線透過試験(RT)、断面観察などで内部の状態を確認します。補修する場合は、欠陥範囲の特定、適切な除去、再溶接、再検査までを一連の工程として管理します。
見た目がきれいでも安心できない
ブローホールは内部欠陥です。表面のピットがなくても内部に残る場合があります。原因対策後の確認も、外観だけで完了させず、製品に求められる検査で判断します。
よくある疑問
ガス流量を上げればブローホールは止まりますか?
供給不足が原因なら改善する場合がありますが、過大流量では乱流による空気の巻込みが起こり得ます。流量だけでなく風、ノズル、漏れ、トーチ距離を合わせて確認します。
CO₂溶接でもMAG溶接でも同じ原因ですか?
空気の巻込み、汚れ、ガス供給不良といった基本因子は共通します。一方、ガス組成、ワイヤ、溶滴移行方式によってアークの挙動や気孔発生のしやすさは変わります。条件値をそのまま流用せず、使用材料の推奨条件を基準にします。
ビード表面に穴がなければ問題ありませんか?
表面に開口しない内部気孔もあります。製品要求に応じて適切な検査を行います。
まとめ:ブローホールは「ガスの侵入経路」から調べる
原因を絞る5項目
①ガスの供給と漏れ ②横風・ノズル内のスパッタ ③母材と合わせ面の水分・油・さび・めっき ④ワイヤの状態 ⑤アーク安定性・速度・トーチ位置。最初にガスを増やすのではなく、発生状況に合う原因を順に潰すことが再発防止につながります。
なお、内部の気孔とは異なる「溶け込み不良」については、半自動溶接の溶け込み不良の原因と対策で、溶融境界と開先形状から詳しく解説しています。
コメント