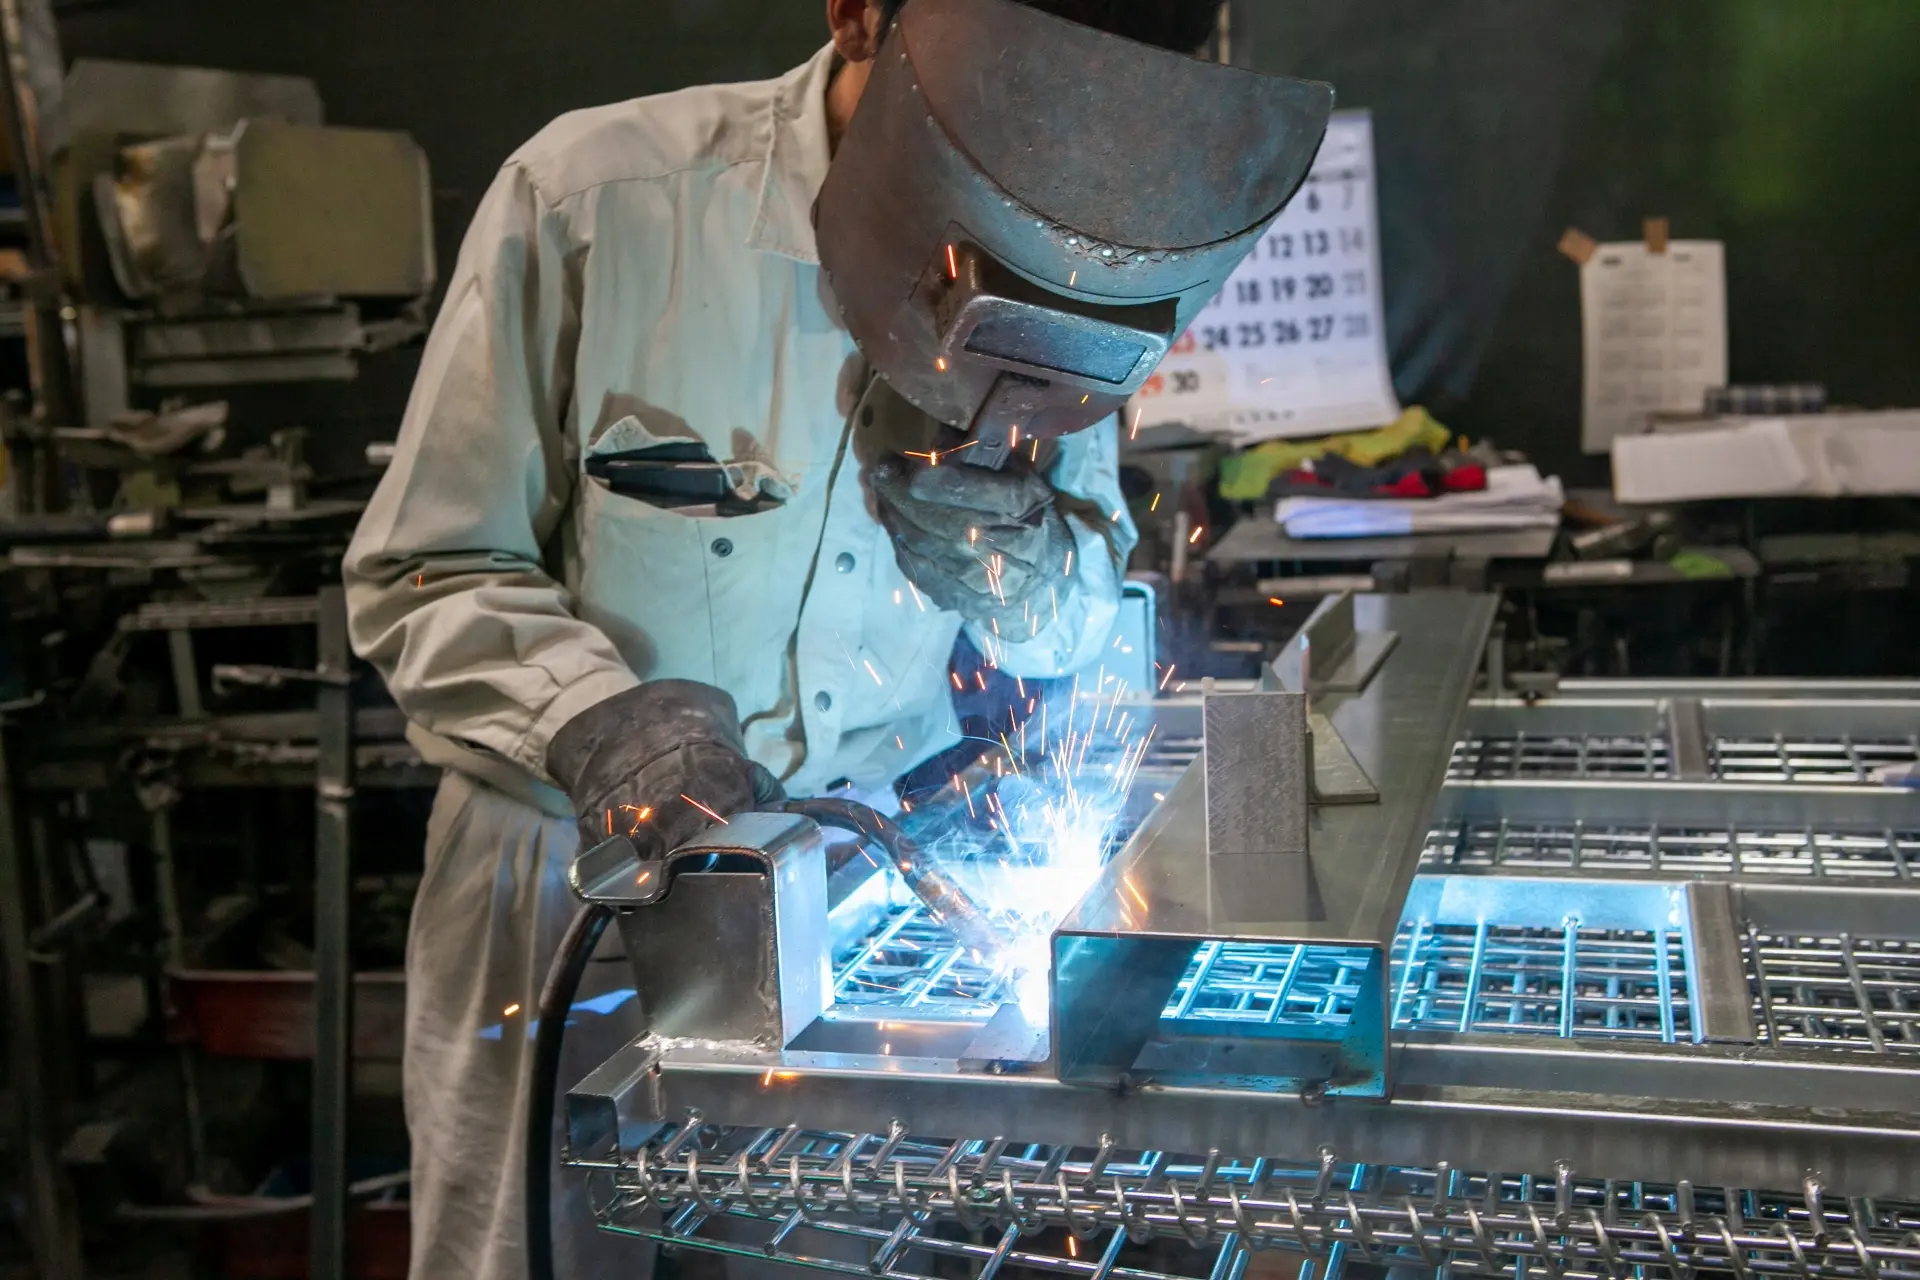
まず結論
溶接スパッタが急に増えたら、電流・電圧のバランスだけでなく、コンタクトチップの摩耗、ワイヤ送給、CTWD、母材の状態、ガス種、溶接電源の波形制御を確認します。特にCO₂・MAG半自動溶接では、短絡解放時の溶融金属の飛散が重要な発生機構です。電圧を上げれば必ず減るわけではありません。
溶接中の火花が以前より激しい。ビード周辺に粒が大量に付着する。スパッタ除去に時間がかかる。そんなとき、設定電圧だけを動かしても改善しないことがあります。スパッタは溶融金属が飛散する現象で、溶滴移行の状態とアーク・送給・給電の安定性によって発生量が変わるからです。
溶接スパッタとは?発生する仕組み
スパッタはアーク溶接中に溶融金属が飛び散って生じる粒子です。母材や治具、ノズルに付着すると、外観や後処理工数に影響します。スラグ(フラックス由来の凝固物)やヒューム(微細な粒子状物質)とは区別します。
短絡移行では「短絡の解放」が重要
比較的低い電流域の短絡移行では、ワイヤ先端の溶滴が溶融池に触れて短絡し、電磁ピンチ力などによって液柱がくびれます。短絡が解放される瞬間の電流と溶融金属の挙動によって、液滴が飛散することがあります。短絡自体が異常なのではなく、解放の仕方が激しいとスパッタが増える点が重要です。
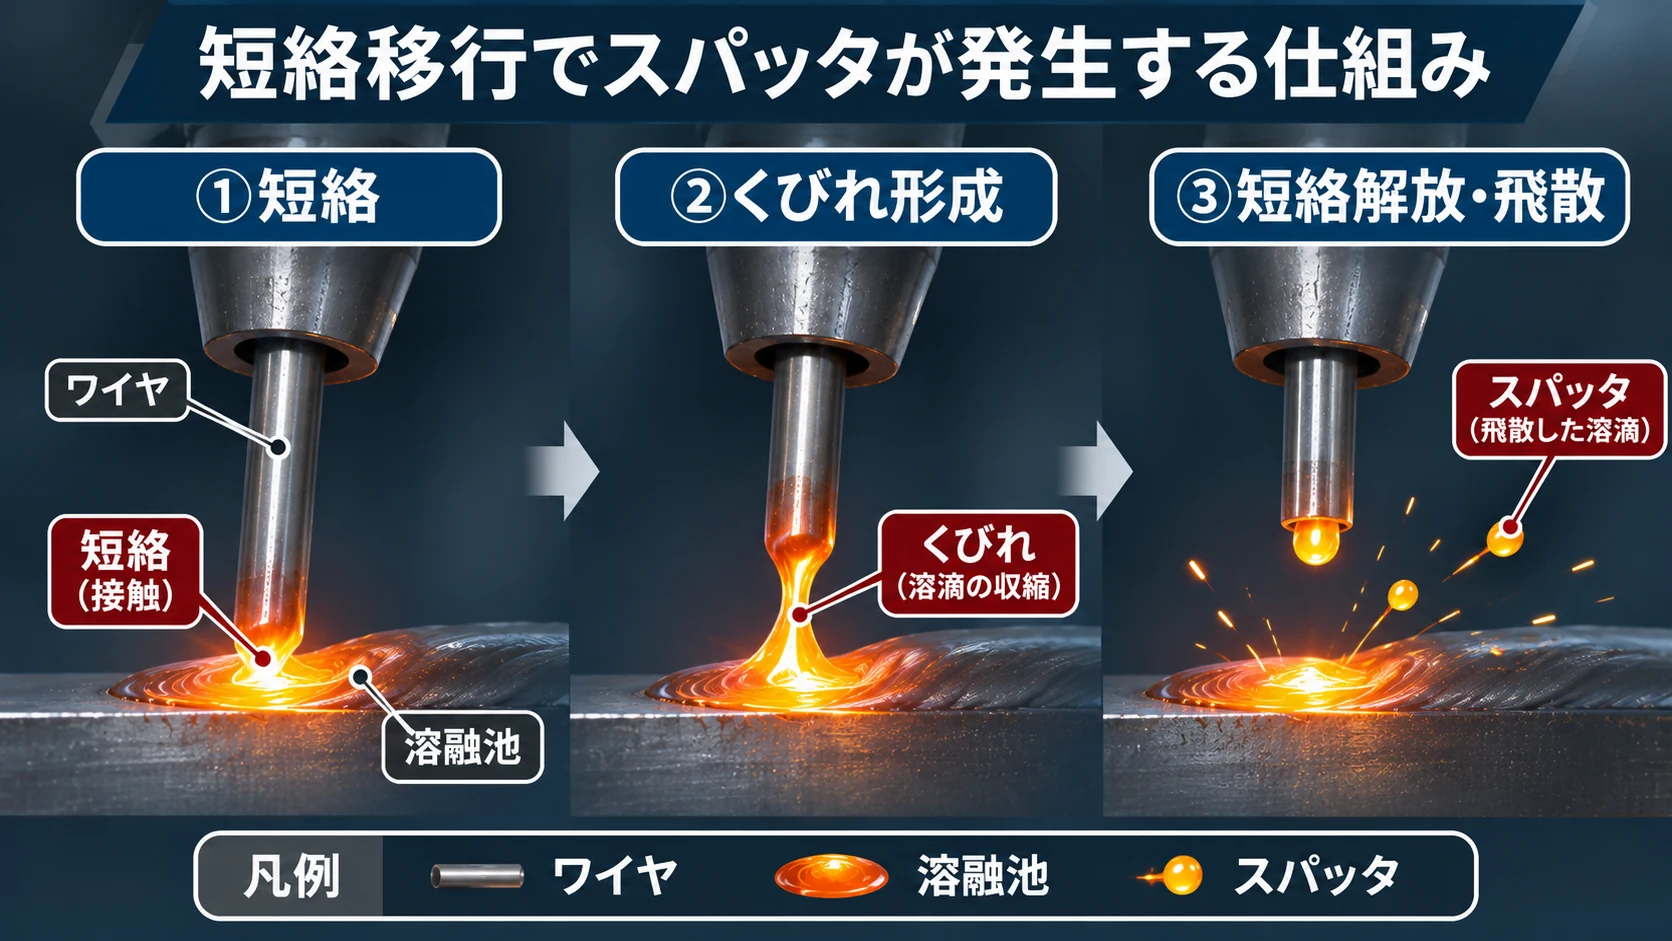
なお、スパッタは短絡移行だけで発生するものではありません。グロビュール移行や高電流域、溶融池からのガス放出などでも生じます。対策を選ぶ前に、使用ガスと溶滴移行方式を確認する必要があります。
スパッタが多いときの原因と確認箇所
| 現場で見える症状 | 疑う要因 | 最初の確認 |
|---|---|---|
| アーク音が不規則で急に飛散が増えた | 電圧・電流の不適合、送給不良、通電不安定 | 実電流・実電圧、チップ、送給ローラ |
| チップ交換後だけ改善する | チップ穴の摩耗・偏摩耗、給電位置の不安定 | 旧チップと新品の比較 |
| 特定姿勢・位置で増える | CTWD、トーチ角度、ケーブル曲がり、狙い | 姿勢別の距離と送給抵抗 |
| 材料ロットや表面状態で変わる | さび・油・水分・塗膜・めっき | 母材の清掃前後を比較 |
| CO₂から混合ガスに変えると減る | ガス組成による溶滴移行の変化 | 適用ワイヤ・ガス・電源条件 |
| 溶接速度を上げると増える | 溶融池形状・アークの不安定化 | 速度とビード形状、アーク状態 |
原因① 電流と電圧の組合せが合っていない
電圧が低すぎる場合
ワイヤ送給に対してアーク長が短くなり、ワイヤが溶融池へ強く突っ込むような状態になると、短絡解放が激しくなってスパッタが増える場合があります。特に、ワイヤが母材をたたくような音やビードの盛り上がりがあるときは、設定値と実測値を照合します。
電圧が高すぎる場合
電圧を上げすぎるとアークが長くなり、溶滴が大きくなったり移行が不安定になったりして、かえって飛散が増える場合があります。低電圧でも高電圧でもスパッタは増え得るため、ワイヤ径・ガス種・電流域に応じた適正範囲で調整します。
電流域と溶滴移行方式を無視しない
電流を上げればスパッタが必ず増える、下げれば減るという単純な関係ではありません。短絡移行とグロビュール移行の電流域は、ワイヤ径・シールドガス組成・アーク電圧・電源制御によって変わります。まず代表的なCO₂溶接の例で考えます。
| 溶接電流の目安 | 主体となる移行形態 | スパッタの傾向 |
|---|---|---|
| 100~200A未満 | 短絡移行 | 短絡と再アークを繰り返す。比較的少ないが短絡解放時に飛散する |
| 約200~300A | グロビュール移行(反発移行) | 大きな溶滴が不規則に移行し、スパッタが増えやすい |
| 約300A以上 | グロビュール移行が続く | 電磁ピンチ力の影響で、200~300A域より飛散が減る場合がある |
出典:日本溶接協会・国立科学博物館『アーク溶接技術発展の系統化調査』の図3.109。同資料ではφ1.2mm・CO₂溶接で200Aを境に短絡移行から反発移行が主体となり、スパッタ発生量は250A付近で大きくなる実験例が示されています。
MAG溶接ではグロビュール移行からスプレー移行へ変わる
Ar-CO₂混合ガスのMAG溶接では、低電流域は短絡移行、中間域ではグロビュール移行(ドロップ移行)、Ar比率が高く適切な電流域ではスプレー移行となります。CO₂溶接の「約200A」という境界を、そのまま混合ガスへ当てはめることはできません。CO₂比率が約28%を超えると通常のスプレー移行にはなりにくく、グロビュール移行が続きます。詳しくは日本溶接協会の溶滴移行形態の解説を参照してください。
また、パルスMAG溶接では平均電流だけで移行形態を判断できません。ピーク電流とベース電流の制御で溶滴移行を安定させ、スパッタを抑えます。日鉄溶接工業のパルス溶接解説に具体的な説明があります。
原因② コンタクトチップの摩耗で給電が不安定
現場で見落としやすいのがコンタクトチップの穴の摩耗・偏摩耗です。チップ内壁とワイヤの接触状態が変化すると給電点が不安定になり、アーク長や溶滴移行がばらつきます。電流・電圧の設定が同じでも、スパッタが急増することがあります。
現場目線の切り分け
スパッタが急に増えたときは、条件を変更する前にチップを新品に交換し、ほかの条件を固定して比較します。アーク音と飛散量が安定するなら、チップ摩耗や通電状態が有力な要因です。チップ周辺のスパッタ堆積、ワイヤ径との適合、締付け状態も点検します。
トーチメーカーのトーキンも、ワイヤとチップの接触不安定、チップ摩耗、スパッタ堆積による電流経路の乱れを、通電不良の要因として挙げています。
原因③ ワイヤ送給とCTWDが安定していない
送給ローラの加圧不足・過大、ライナの汚れや曲がり、ワイヤの巻きぐせ、コンジットの抵抗は送給速度の変動につながります。ワイヤが一瞬止まって急に出る状態では、電源側の設定だけでは安定しません。
CTWD(コンタクトチップ先端から母材までの距離)が変化すると、ワイヤの抵抗発熱や実電流、溶滴移行が変わります。ロボット溶接では、治具公差・ワーク変形・トーチ姿勢によって距離が変動していないか確認します。CTWDとノズル母材間距離は別の寸法です。
現場施工の重要点|チップ母材間距離が変わると実電流も変わる
半自動溶接では、設定したワイヤ送給速度が同じでも、チップ母材間距離(CTWD)が短くなると実測電流は一般に上昇し、長くなると低下します。定電圧特性の電源では、ワイヤの突き出し部分の抵抗発熱とアークの自己制御作用が関係するためです。ワイヤの突出し長さそのものとCTWDは厳密には異なり、CTWD=ワイヤ突出し長さ+アーク長ですが、現場ではCTWDを管理寸法として扱うことが多くなります。
| 施工中のCTWD | 実測電流の傾向 | スパッタへの影響 |
|---|---|---|
| 基準より短い | 上昇しやすい | アーク力や短絡状態が変わり、過度に近づくとスパッタが増える場合がある |
| 基準より長い | 低下しやすい | 溶滴移行・アーク状態が変化し、長すぎると不安定化しやすい |
| 施工中に上下する | 上昇・低下を繰り返す | アーク長と溶滴移行が変動し、飛散量やビード外観がばらつく要因となる |
たとえば、ワークの高さばらつき、治具の位置決め誤差、ロボットの教示位置ずれ、熱変形、手溶接時のトーチ上下動があると、CTWDが施工中に変わります。設定条件を変えていないのに特定箇所だけスパッタが増える場合は、実電流の変化とCTWDを対応づけて確認します。電源の電流表示は平均値や表示更新間隔によって瞬間的な変動が見えにくい場合もあるため、必要に応じて溶接波形を記録します。
実測例として、CO₂溶接・φ1.2mmワイヤで送給速度を固定した試験では、CTWDの変化1mm当たりの電流変化が、100A付近で約1.4A、200A付近で約2.8A、300A付近で約5.8Aと報告されています。電流域が高いほど距離変動の影響が大きくなる例であり、すべての溶接機に共通する換算係数ではありません。出典:『アーク溶接 第67話 ワイヤ突き出し長さ』、日本溶接協会『半自動溶接の突き出し長さの影響』。
原因④ シールドガス・母材表面・溶接速度
ガス種による差
一般にArを多く含む混合ガスは、適切なワイヤ・電流域・電源条件との組合せで、CO₂溶接よりスパッタを減らせる場合があります。ただしガスだけ変更すればよいわけではなく、溶滴移行、溶込み、ビード形状、コストを含めて評価します。
母材の汚れ・めっき・水分
さび、油、水分、塗膜、めっき層はアークや溶融池を乱す要因になります。清掃した試験片と未清掃品を同条件で比較すると、表面状態の影響を切り分けやすくなります。めっき・塗装鋼板では有害なヒュームへの対策も必要です。
速度・トーチ角度
溶接速度が過大になると、溶融池が十分に形成されず、ビード形状やアークの安定性が崩れる場合があります。トーチ角度や狙い位置が変わると、アーク力の作用位置も変わります。速度だけを落とすと溶着量過多や余盛過大につながるため、ビード断面と溶込みを確認しながら調整します。
改善手順:スパッタを減らす現場の点検順序
| 順序 | 点検内容 | 判断のポイント |
|---|---|---|
| 1 | いつ・どの位置から増えたか記録 | 全数・特定姿勢・特定材料のどれか |
| 2 | チップ・ノズル・ワイヤ送給を確認 | 消耗品交換前後で比較 |
| 3 | CTWD・トーチ角度・アース接続を確認 | 実際の通電・アーク位置が安定するか |
| 4 | 母材表面・ガス種・流量・風を確認 | 表面状態やシールドに変動がないか |
| 5 | 電流・電圧・速度・波形制御を最適化 | スパッタだけでなく溶込み・ビードも評価 |
試験では一度に複数の条件を変えないことが基本です。たとえばチップ交換と電圧変更を同時に行うと、改善理由が分かりません。条件変更後はスパッタの付着量だけでなく、溶込み不足、アンダカット、余盛過大などの副作用がないか確認します。
スパッタ防止剤で解決する?
スパッタ防止剤は、飛散した粒子の付着・固着を抑える対策であり、溶融金属の飛散そのものをなくすものではありません。製品の塗装・表面処理や後工程への影響を確認したうえで使用します。根本的な改善にはアーク・送給・給電・施工条件の安定化が必要です。
よくある質問
スパッタが多いのは電圧が低いからですか?
低電圧が原因の場合もありますが、高すぎる電圧やチップ摩耗、送給不良でも増えます。実際のアーク状態と電流域を確認して判断します。
CO₂溶接はMAG溶接よりスパッタが多いですか?
同じワイヤ・比較条件ではCO₂溶接の方が多くなる傾向がありますが、電源の波形制御やガス組成、電流域によって差は変わります。単純なガスの優劣だけで施工法を決めることはできません。
スパッタが減れば溶接品質も良くなりますか?
必ずしもそうではありません。スパッタが少なくても溶込み不足や融合不良が残る場合があります。外観・溶込み・継手要求を別に確認します。
まとめ:スパッタは電圧だけでなく「溶滴移行と通電の安定性」で考える
優先する確認項目
①短絡移行と電流・電圧の関係 ②コンタクトチップの摩耗と給電状態 ③ワイヤ送給とCTWD ④ガス種と母材表面 ⑤速度・トーチ角度・波形制御。設定値を動かす前に、現場で変化した要因を探すことが、再現性のあるスパッタ低減につながります。
関連記事:半自動溶接の溶け込み不良の原因と改善方法/半自動溶接のブローホールの原因と対策
コメント