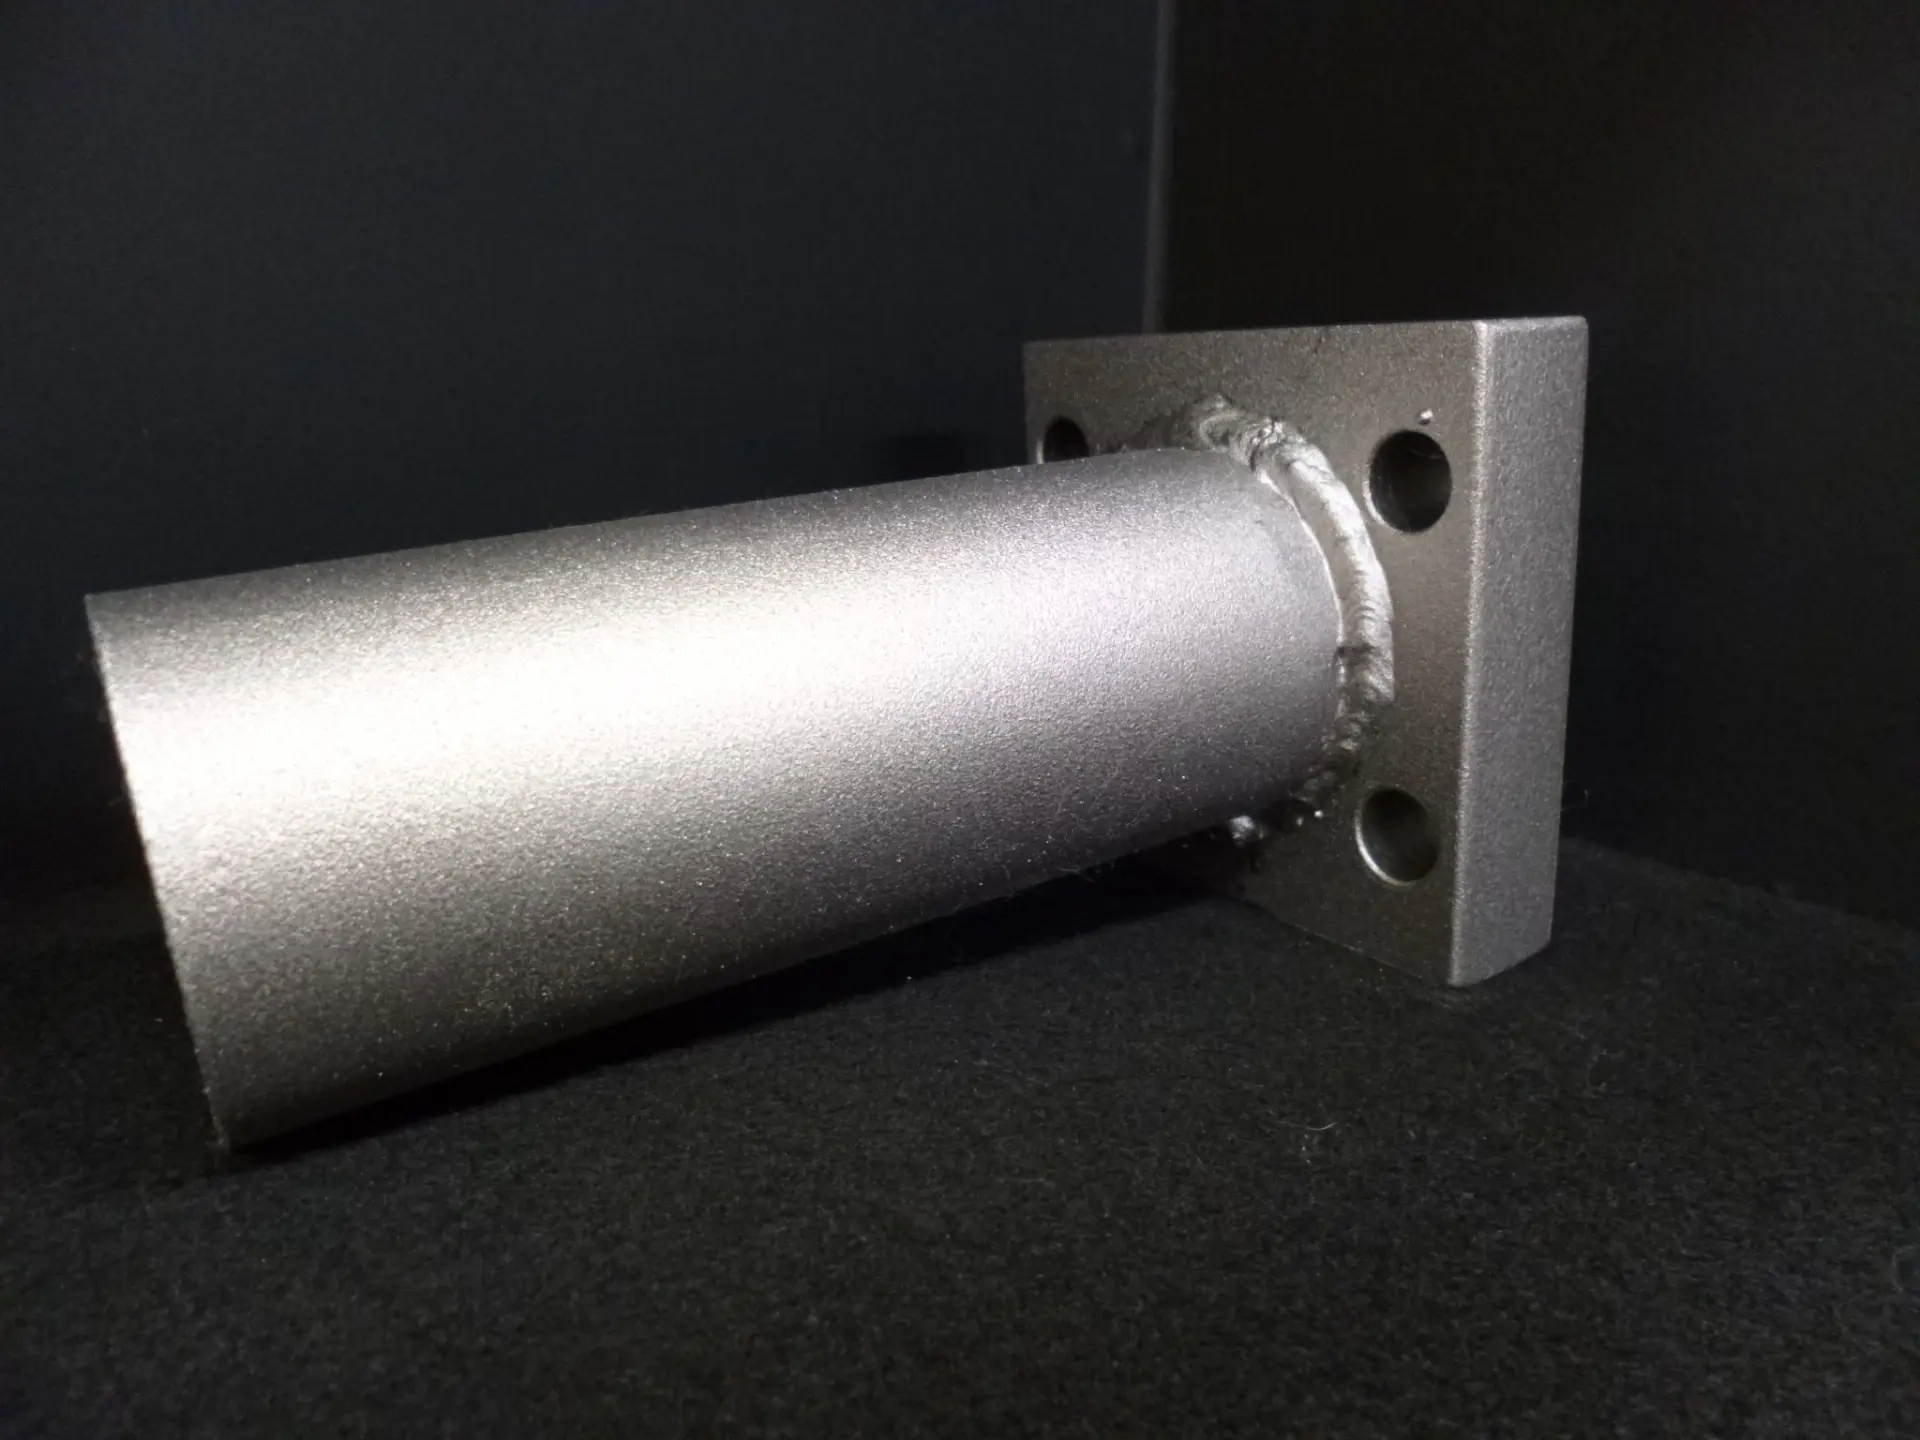
溶接ビードの端が母材の上にめくれたように重なっている。見た目には肉が盛れていても、その下で母材と融合していなければオーバーラップという溶接欠陥です。原因は単純な「電流不足」だけではありません。溶着量に対して母材側の溶融が追いつかないこと、溶融池がアークより先行すること、トーチ角度やワークの傾斜によって溶融金属が流れることが関係します。
先に結論:止端部に溶融金属が乗り上げたときは、①電流・電圧と溶着量の釣り合い、②溶接速度、③溶融池の先行、④トーチ角度・狙い位置、⑤ワイヤ突出し長さ(CTWD)、⑥継手形状を順に確認します。速度を上げるべき場合と、逆に下げるべき場合があるため、欠陥の発生機構から判断することが重要です。
オーバーラップとは?盛り上がったビードとの違い
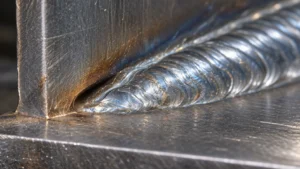
オーバーラップは、溶融金属が母材表面へ流れ出し、母材と融合しないまま凝固して重なった状態です。止端部の形状がなだらかでない、あるいはビードが大きいという外観だけで直ちにオーバーラップとは判定できません。問題は重なった境界に融合がないことです。パナソニック コネクトの溶接欠陥解説でも、母材に融合しないまま冷接する欠陥と説明されています。
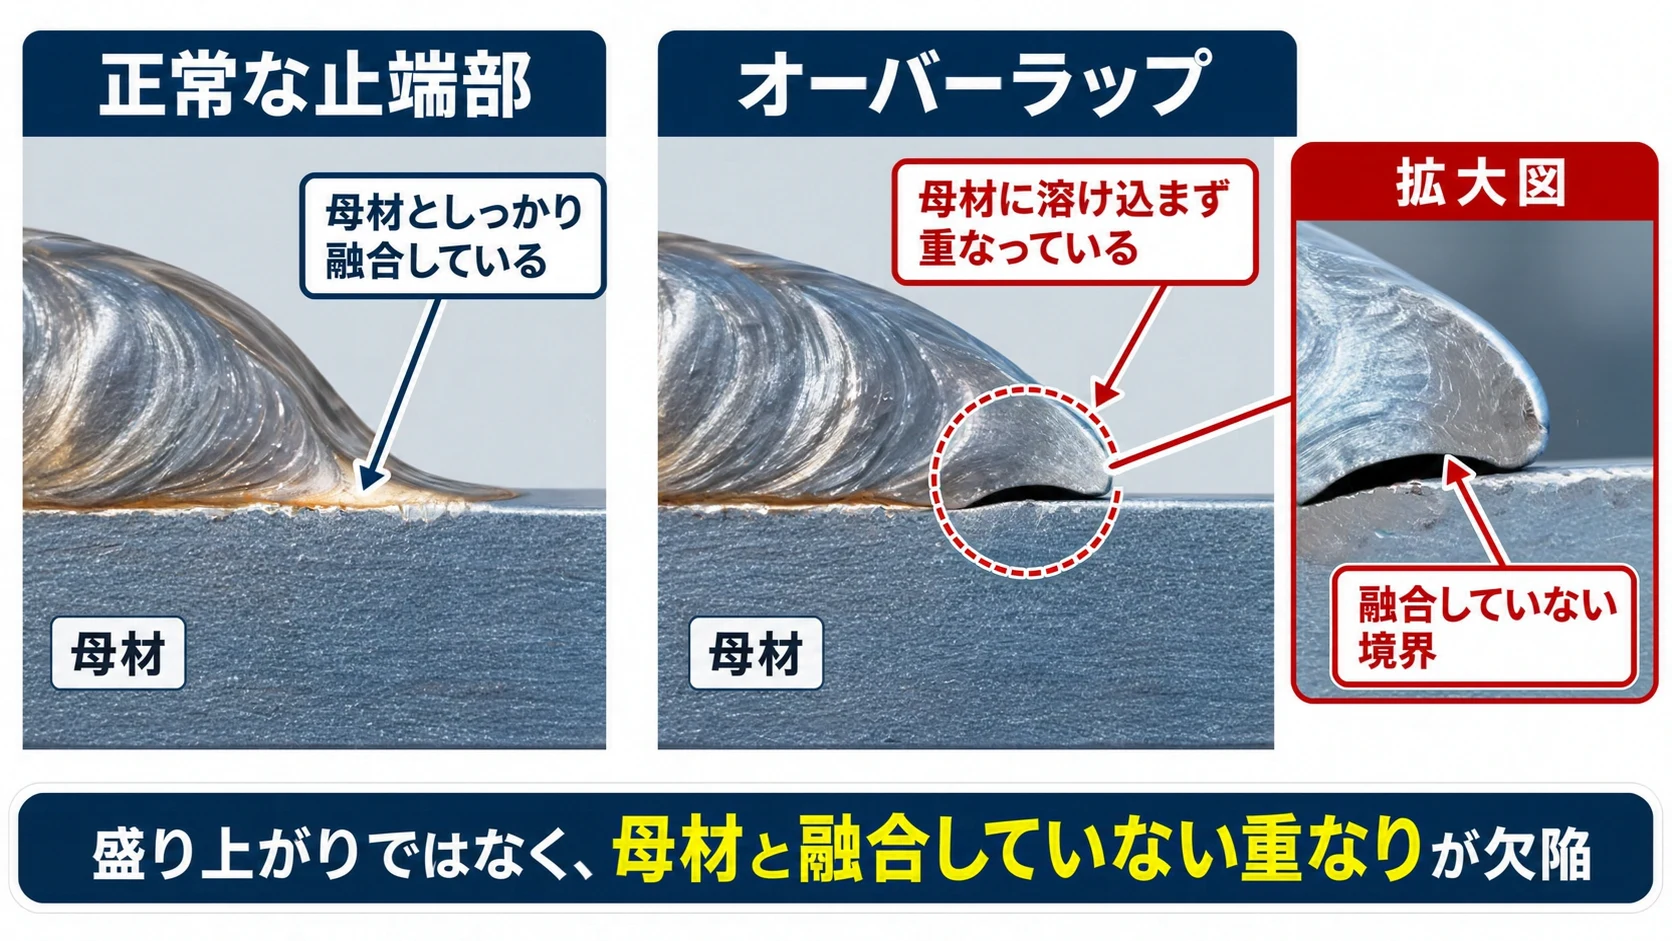
断面では、ビード端が母材の上にかぶさり、その下に融合していない境界が残ります。外観から疑われても、内部の融合状態までは外観だけで確定できません。重要な製品では適用する検査基準に従い、必要に応じて断面マクロなどで確認します。
オーバーラップがあるとどうなる?疲労強度と荷重伝達への影響
オーバーラップは単なるビード外観の問題ではありません。母材と溶接金属が融合していない境界は、その部分で荷重を連続的に伝達できない不連続部となります。未融合境界の先端や鋭い止端形状では応力が局所的に集中するため、繰り返し荷重を受ける構造物では疲労き裂の起点となるおそれがあります。
オーバーラップから疲労破壊につながる流れ
母材との未融合境界が残る → 境界先端に応力が集中する → 繰り返し荷重で疲労き裂が発生・進展する → 継手の疲労強度・疲労寿命が低下する
特に振動や繰り返し荷重を受ける架台、ブラケット、機械構造物では注意が必要です。一方、静的荷重に対する強度への影響は、欠陥の大きさ・位置・荷重方向・継手形状によって異なります。表面だけを削って滑らかにしても、内部に未融合境界が残れば欠陥を除去したことにはなりません。適用する補修手順に従って未融合部を除去し、再溶接後に必要な検査を行います。
オーバーラップが起こる主な原因と対策
| 原因 | なぜ起こるか | 確認・改善の方向 |
|---|---|---|
| 電流不足・電圧不足 | 母材側の溶融幅が不足し、溶接金属が止端部に乗る | 適正電流・電圧を確認し、止端の融合を確保 |
| 速度が遅すぎる | 単位長さ当たりの溶着量が増え、溶融池が先行する | 溶融池を観察しながら適正速度へ上げる |
| 速度が速すぎる | 入熱不足で母材が十分に溶けず、融合が追いつかない | 条件に応じて速度を下げる |
| トーチ角度・狙い位置の不適切 | 溶融池が前方へ押し出され、止端部へのアークが届かない | 前進角・後退角、ワイヤ狙い位置を再確認 |
| CTWD・突出し長さが長い | 定電圧特性では実電流が低下し、溶融池の先行や融合不足を助長 | 実測電流とCTWDを同時確認 |
| 傾斜・開先形状 | 重力で溶融金属が流れ、開先が狭いと溶融池が先行 | 姿勢・施工方向・開先角度を見直す |
原因① 電流・電圧が低く、母材側の溶融が不足している
溶接電流が低すぎると、母材を溶かすアークの作用が不足し、溶着した金属が止端部へ広がっても十分に融合しない場合があります。また電流に対してアーク電圧が低すぎると、アークの広がりが不足してビードが凸形状になりやすくなります。大同特殊鋼はオーバーラップの原因として「電流に対してアーク電圧が低すぎる」ことを挙げ、電圧の適正化を示しています(溶接欠陥と対策 No.3-2)。
ただし、電流だけを上げればよいわけではありません。ワイヤ送給量も変わる方式では溶着量が増え、かえって溶融池が大きくなることがあります。電流・電圧・送給量・速度を組み合わせ、止端部が母材へ滑らかに融合する条件を確認します。
原因② 溶接速度が遅く、溶融池が先行している
半自動溶接で特に重要なのが、アークより溶融池の先端が前に出る「溶融池の先行」です。速度が遅いと、ワイヤから供給される溶着金属が単位長さ当たりに多くなり、溶融池が膨らみます。アークが母材ではなく溶融池の上に乗ると、母材への直接的な溶融が不足し、止端部が融合しないまま広がりやすくなります。
この場合は速度を適正に上げ、アークが母材の溶接線を捉える状態に戻すことが対策です。大同特殊鋼も、低速による溶着量増加と溶融池の先行を原因として挙げています。
原因③ 速度が速すぎて母材との融合が不足している
一方、薄板や低電流域などでは、速度を上げすぎると母材へ与える熱が不足し、溶融金属が母材へ十分になじまない場合があります。パナソニック コネクトはオーバーラップの原因例に「溶接速度が速すぎる」を挙げています。
速度の対策が資料によって逆になる理由:「遅すぎて溶着金属が余り、溶融池が先行する」場合は速度を上げる。一方、「速すぎて母材への熱が不足する」場合は速度を下げる。速度の数値だけでなく、溶融池とアークの位置関係、止端部の融合状態を確認して判断します。
原因④ トーチ角度・狙い位置が不適切
前進角が大きすぎると、溶融金属が進行方向へ押され、アークが母材に直接届きにくくなります。水平すみ肉溶接では、上下板への熱の配分が偏ると一方の止端部で融合不足や垂れが起こることもあります。特に水平すみ肉では、垂直板側にアンダーカット、水平板側にオーバーラップが出やすいという施工上の傾向があります。大同特殊鋼の施工資料では、250A以上の条件例でワイヤの狙い位置を水平板側へ1~2mmずらす方法が示されています。ただし板厚・脚長・電流域に依存するため、全条件へ一律適用する値ではありません(溶接施工資料・図5-15、図5-16)。パナソニック コネクトの施工上の注意は、前進角を大きく取りすぎることによる溶融池の先行・溶込み不足を説明しています。
ただし後退角へ一律に変更するのではなく、継手形状、施工姿勢、ワイヤの狙い位置、溶融池の流れ方をセットで見ます。傾斜した母材や円周溶接では、重力方向と進行方向の関係が大きく変わります。
原因⑤ CTWDが長すぎる、または施工中に変動している
現場で見落としやすいのがコンタクトチップと母材の距離(CTWD)です。ここでいう距離はチップ先端から母材までの距離であり、ワイヤの突出し長さそのものとは異なります。定電圧特性の半自動溶接でワイヤ送給速度が一定なら、一般にCTWDが長くなるほどワイヤの抵抗発熱が増え、実測溶接電流は低下する傾向があります。反対に短くなると実電流は上昇しやすくなります。
たとえばロボット溶接で、ワークの高さばらつき・治具の位置決め誤差・教示位置ずれ・熱変形によってCTWDが長くなると、設定した送給条件は同じでも実電流が下がり、止端部への融合が不足する場合があります。施工途中で距離が変動すれば、ビード幅・余盛・融合状態も不安定になります。大同特殊鋼もワイヤ突出し長さの過大を原因に挙げています(技術資料)。
なお、CTWDは「ワイヤ突出し長さ+アーク長」であり、厳密には同一ではありません。同じ溶接プログラムで特定箇所だけ欠陥が出るときは、設定値の変更より先に、施工位置ごとのCTWDと実測電流を照合します。
原因⑥ 開先角度・継手形状・施工姿勢
開先角度が狭すぎると、アークが狙う母材面に届きにくく、溶融池が前方へ先行することがあります。また、水平すみ肉溶接や下り勾配の施工では、重力によって溶融金属が低い側へ流れ、止端部で重なりを作ることがあります。ワーク形状に起因する場合は、電流・電圧だけを変えても根本解決しません。開先、施工姿勢、溶接方向、トーチ角度を見直します。
現場で原因を切り分ける順序
- 欠陥の位置を特定:ビード全長か、始端・終端か、片側の止端部だけか、特定ワーク・特定工程だけかを確認する。
- 溶融池の動きを確認:アークより溶融池が前へ出ていないか、重力で一方向へ流れていないかを観察する。
- 設定値と実測値を分ける:ワイヤ送給速度、実電流、実電圧、溶接速度、CTWDを確認する。
- 施工位置のばらつきを調べる:ワーク高さ、治具、トーチ角度、狙い位置、ロボット教示位置を照合する。
- 一度に変える条件は最小限に:速度、電圧、CTWDを同時に変えず、止端形状と融合状態の変化を比較する。
- 修正後の品質を確認:外観だけでなく、必要に応じて断面マクロ等で止端部の融合を確認する。
ロボット溶接で「特定の場所だけ」発生するとき
同じ溶接条件で直線部は正常なのに、コーナー・始端・終端・段差付近だけオーバーラップが出る場合、プログラム上の速度変化や停止、ワーク高さの変化、トーチ角度、溶融池の流れを優先して調べます。特に減速部では単位長さ当たりの溶着量が増えるため、設定電流を上げる前に、実際の移動速度と溶融池の先行を確認することが合理的です。
オーバーラップとアンダーカット・融合不良の違い
| 欠陥 | 外観・位置の特徴 | 本質 |
|---|---|---|
| オーバーラップ | ビード端が母材の上にかぶさる | 重なった止端部が母材と融合していない |
| アンダーカット | ビード止端の母材側が溝状にえぐれる | 母材が削られ、溶着金属で埋まっていない |
| 融合不良 | 内部や側壁などにも発生し、外観から分からない場合がある | 溶接金属と母材・既溶接金属が融合していない |
オーバーラップは止端部に現れる融合不良の一種と考えると理解しやすいですが、内部の融合不良とは検出方法や外観上の手掛かりが異なります。関連記事:半自動溶接の溶け込み不良の原因と改善方法。
オーバーラップが発生した場合の補修と再発防止
止端部に融合していない重なりが残っている場合、その上から溶接を重ねるだけでは未融合部を確実に解消できません。製品の適用規格・補修手順に従って欠陥部を除去し、健全な母材・溶接金属を確認したうえで再溶接します。補修後は必要な検査を実施します。
再発防止では「電流を何A上げたか」だけを記録するよりも、欠陥位置、実電流・実電圧、速度、CTWD、トーチ角度、ワークの傾斜、溶融池の先行有無をセットで記録する方が、次の不具合に応用できます。
よくある質問
オーバーラップは電流を上げれば直りますか?
電流不足が主因なら改善する可能性があります。しかし溶着量の過多や溶融池の先行が主因なら、電流を上げるだけでは改善しない場合があります。電圧・速度・突出し長さとの組合せで判断します。
オーバーラップは溶接速度を上げるべきですか?下げるべきですか?
溶融池が先行している場合は速度を上げる方向、速すぎて母材が十分に溶けていない場合は速度を下げる方向です。発生機構によって対策が逆になるため、溶融池とアークの位置関係を確認します。
ビードが盛り上がっていればオーバーラップですか?
いいえ。余盛が大きいこととオーバーラップは別です。母材との未融合の重なりがあるかどうかが判定のポイントです。
まとめ|溶着量と母材の融合のバランスを見る
オーバーラップは「溶着金属が多い」だけでなく、「その金属を受ける母材側が十分に溶けていない」ことで生じる欠陥です。現場では電流・電圧の調整に加え、溶融池の先行、実際の移動速度、CTWDと実電流、トーチ角度、継手の傾斜を確認することが重要です。
コメント