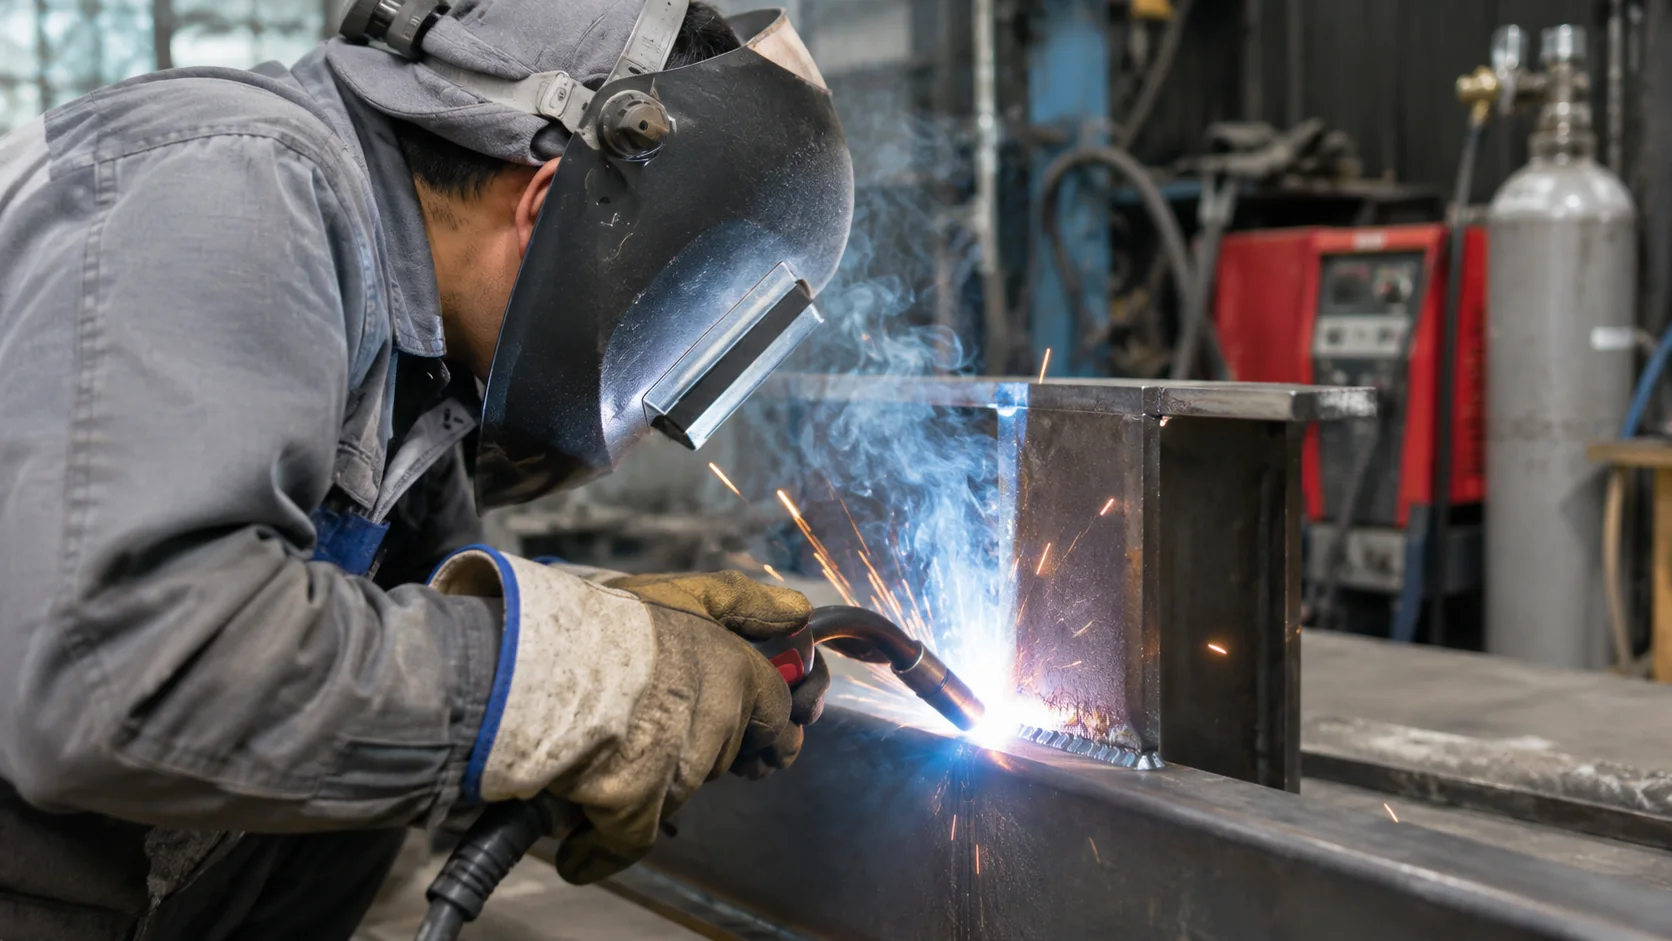
溶接したビードに線状の割れが見つかった。溶接直後に生じたのか、冷却後に現れたのか、あるいはビードの終端だけに集中しているのか。この違いを見ずに「電流が高すぎた」「予熱が足りない」と決めると、原因と対策がずれてしまいます。
結論:溶接割れは、まず高温割れと低温割れを発生機構から区別し、ビード終端のクレーター割れは高温割れの代表例として確認するのが出発点です。高温割れでは凝固時の低延性・成分偏析・収縮ひずみ、低温割れでは拡散性水素・硬化組織・引張応力、クレーター割れでは終端の凹みと凝固収縮に注目します。割れを発見したら、外観だけで補修範囲を決めず、施工基準に従って範囲を確認し、原因を除去してから補修します。
溶接割れの原因と対策|まず4つの情報を確認
割れの原因を考える前に、①割れの位置、②発見した時期、③母材・溶接材料、④溶接条件と拘束状態を整理します。割れは内部に伸びている場合もあり、表面の見え方だけでは種類を確定できません。
| 確認する情報 | 分かること | 次に調べる内容 |
|---|---|---|
| ビード中央・終端・ルート・熱影響部のどこか | 凝固割れ、クレーター割れ、低温割れなどの候補 | 割れの方向と長さ、断面・非破壊検査 |
| 溶接直後か、時間経過後か | 高温割れと遅れ割れの切り分け | 検査した時点、冷却・放置条件 |
| 鋼種・板厚・溶材・表面状態 | 硬化性、拡散性水素、不純物のリスク | 材質証明、溶材管理、表面清浄度 |
| 入熱・予熱・パス間温度・継手拘束 | 冷却速度、凝固形状、引張応力の条件 | WPSと実施工の記録 |
たとえば、終端の凹みに星形の細い割れが見えるならクレーター割れを疑います。一方、溶接から時間をおいてルートや熱影響部に割れが見つかった場合、炭素鋼・低合金鋼では水素による低温割れが重要な候補です。ただし発見時期は発生時期そのものではありません。溶接直後に見つかった割れが必ず高温割れとは限らない点にも注意します。
図解|高温割れ・低温割れ・クレーター割れの違い
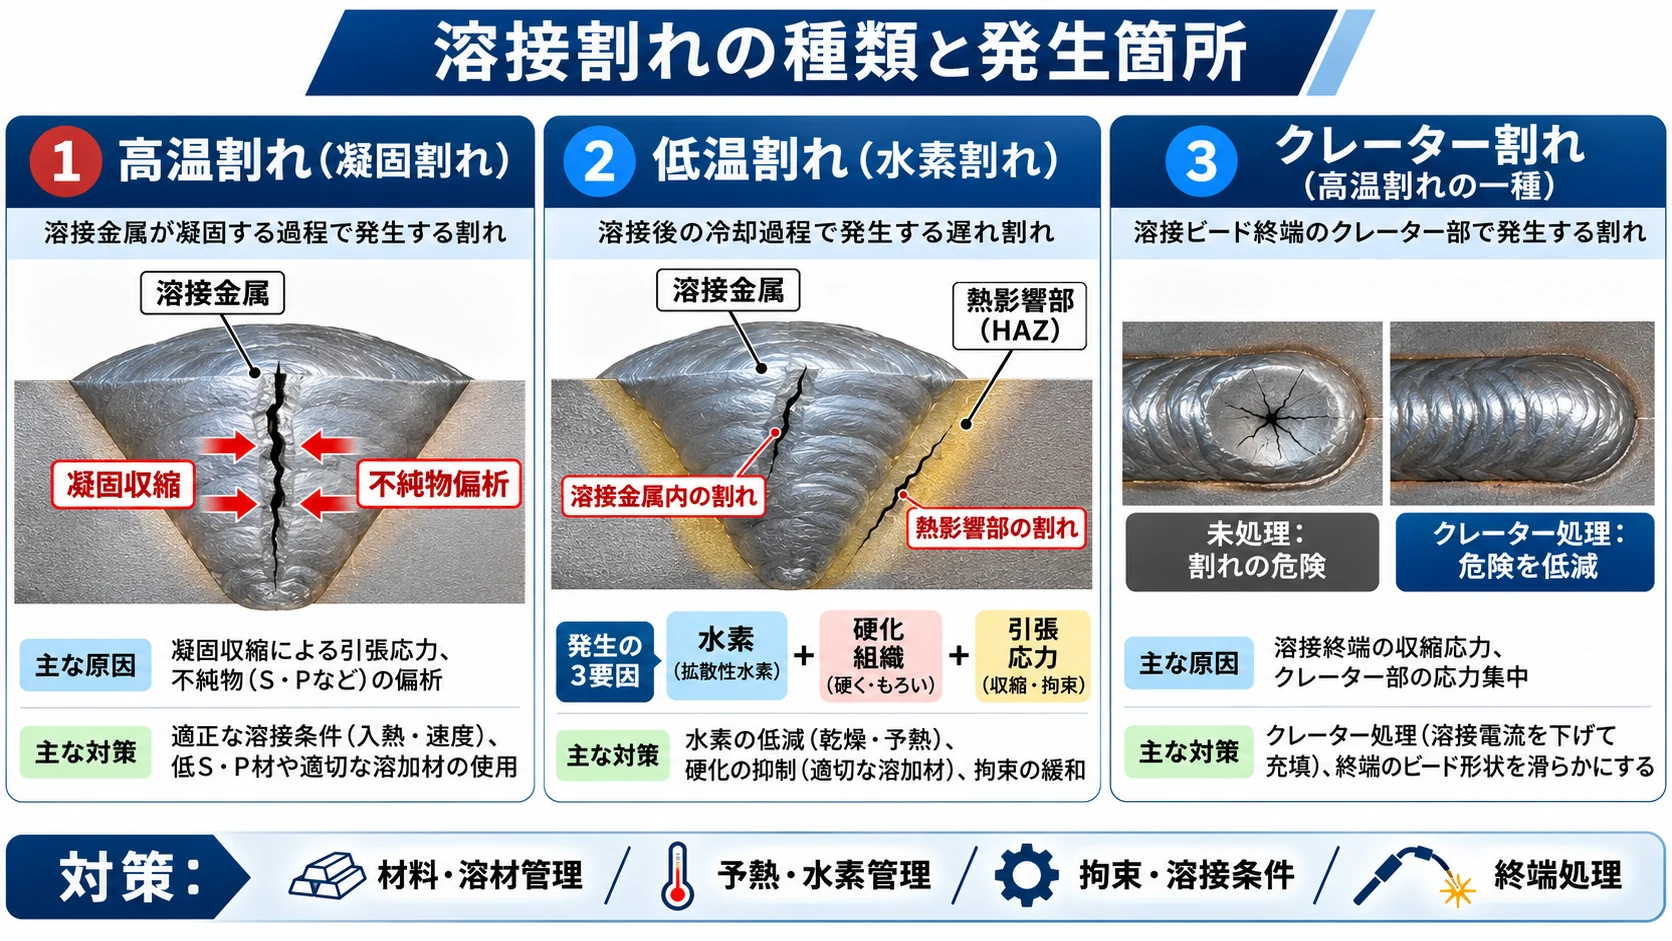
ここで分類上の注意があります。クレーター割れは、高温割れと完全に別の分類ではありません。ビード終端のクレーター部で発生する凝固割れとして扱われることが多いため、この記事では読者が現場で見分けやすいよう「高温割れの代表例」「低温割れ」「クレーター割れの終端対策」を分けて説明します。
高温割れとは|凝固中や高温の熱影響部で生じる割れ
高温割れは、溶接金属や熱影響部が高温にある間に生じる割れです。凝固割れのほか、熱影響部などの液化割れや延性低下割れも含みます。代表的な凝固割れでは、溶融金属が固まる過程で、結晶の境界に低融点の液膜が残るなどして変形に耐えにくくなります。その時期に凝固収縮による引張ひずみが加わると、粒界が開いて割れになります。
日本溶接協会の技術Q&Aは、高温割れを凝固割れ・液化割れ・延性低下割れなどに区分し、凝固割れを材料の凝固中の低延性と溶接中の変形挙動の組合せとして説明しています。日本溶接協会|高温割れの定義と因子。
高温割れが起きやすくなる主な条件
- 溶接金属の化学成分:硫黄(S)やリン(P)などの不純物、合金元素の組合せにより凝固割れ感受性が変わる。
- ビード断面形状:幅に対して深さが大きい「なし形」の溶込みなど、最終凝固位置にひずみが集中する形状。
- 継手の拘束:収縮変形を妨げる強い拘束や不適切な開先形状。
- 溶接条件:電流・電圧・速度・運棒によって溶融池形状と凝固の進み方が変わる。
「電流が高いから高温割れになる」と単純化するのは正確ではありません。入熱と速度は溶込み形状や凝固条件を変えますが、適正値は材質・板厚・継手形状・溶接法で異なります。日本溶接協会の教材も、材料成分、ビード形状、拘束、溶接条件を組み合わせた対策を示しています。日本溶接協会|溶接管理技術者教材。
梨形割れを招くビード形状|溶込み深さH/ビード幅Wの目安
凝固割れのうち、断面が深く狭い梨形ビードで生じる割れには、形状を評価する手がかりがあります。日本溶接協会の溶接管理技術者教材では、溶込み深さH/ビード幅Wが1以上になると梨形割れが発生しやすいと説明されています。つまり、溶込みがビード幅と同程度以上に深い断面は、凝固割れの危険を点検すべき形状です。
ただし、H/W=1は全鋼種・全溶接法に共通する合否基準ではありません。教材が扱う梨形割れの傾向を示す目安であり、実際には母材・溶材成分、開先、拘束、入熱などを併せて評価します。断面マクロなどで形状を確認し、適用WPSの範囲で開先角度・電流・速度を調整します。出典:日本溶接協会|溶接管理技術者教材・梨形割れ。
高温割れを防ぐ対策
- 鋼材・溶接材料の成分を確認し、施工条件に適合する材料を選ぶ。
- 母材表面の油・塗装・錆などを除去し、溶接部への異物混入を防ぐ。ただし表面清掃だけで母材内部のS・P含有量は変わらない。
- 電流・電圧・溶接速度・開先形状を見直し、極端に深く狭い溶込みなどを避ける。
- 溶接順序や拘束条件を見直し、収縮ひずみの集中を抑える。
- ステンレス鋼では鋼種と溶接金属の組織に応じた溶材・フェライト量などを検討する。
低温割れとは|水素・硬化組織・引張応力が重なる
低温割れは、溶接部が比較的低い温度になってから発生する割れです。炭素鋼・低合金鋼で特に重要なのが水素による遅れ割れで、溶接後しばらく経ってから発見されることがあります。代表例にはルート割れ、ビード下割れ、横割れ、縦割れがあります。
その発生には、主に①拡散性水素、②割れに敏感な組織、③引張応力・拘束が関係します。高張力鋼などでは冷却が速いほど熱影響部が硬化しやすく、溶接時に侵入した水素と拘束による応力が重なると割れの危険が高まります。特殊鋼倶楽部|各種溶接割れの原因と対策。
低温割れの3要因を分けて考える
| 要因 | 現場で確認すること | 主な対策 |
|---|---|---|
| 拡散性水素 | 溶材の保管・乾燥、母材の水分、湿度、油・錆 | 低水素系溶材、規定の乾燥管理、清掃、必要に応じた後熱 |
| 硬化組織 | 鋼種・炭素当量、板厚、入熱、冷却速度 | 規定の予熱・パス間温度、適正入熱、材料選定 |
| 引張応力・拘束 | 継手形状、治具、溶接順序、ルート部の応力集中 | 拘束緩和、施工順序・開先の見直し、適切な積層 |
低温割れ対策でよく出てくる予熱は、単に母材を温める作業ではありません。冷却速度を緩やかにして硬化を抑えるとともに、水素の拡散・放出を助ける目的があります。必要温度は鋼種・板厚・溶材の水素量・拘束度・適用規格などで決めるため、すべての鋼材に同じ温度を当てはめることはできません。日本溶接協会|予熱温度の考え方。
炭素当量CeqとPcm|予熱が必要になる理由を数値で考える
低温割れの危険を鋼材側から評価するときに使われるのが炭素当量(Ceq)と溶接割れ感受性組成(Pcm)です。いずれも化学成分から算出する指標ですが、計算式と適用目的は同一ではありません。鋼材のミルシートに記載された成分を基に、対象規格で指定された式を使います。
| 確認する指標 | 何を評価するか | 現場での使い方 |
|---|---|---|
| 炭素当量(Ceq) | 鋼材の成分に基づく硬化性・溶接性の評価 | ミルシートの成分を確認し、鋼種と適用する計算式で評価する |
| 溶接割れ感受性組成(Pcm) | 低温割れに関係する鋼材の化学成分の影響 | 板厚・溶接法と組み合わせて予熱の要否を判断する |
| 拡散性水素量・拘束度 | 水素割れの危険を増やす施工側の条件 | 溶材管理、継手形状、予熱条件の検討に反映する |
例えば国土交通省の土木工事共通仕様書には、Pcmと板厚・溶接方法を組み合わせた予熱温度の標準表があります。Pcmが同じでも板厚や溶接方法によって予熱条件が異なるため、「Pcmが何%以上なら必ず何℃」とは一律に決められません。国土交通省|土木工事共通仕様書・予熱温度の標準。
さらに日本溶接協会の予熱温度推定では、炭素当量やPcmに加えて拡散性水素量、板厚、入熱、溶接金属の強さなども入力条件としています。材料の指標だけでなく施工条件とセットで予熱を決めることが重要です。日本溶接協会|必要予熱温度の推定。
低温割れを防ぐ対策
- 母材の水分、油、錆、結露を除去し、乾燥状態を保つ。
- 溶接材料は低水素系を含め、指定の保管・乾燥・再乾燥条件を守る。
- WPSで指定された予熱・パス間温度を維持し、施工途中の温度低下を管理する。
- 鋼材の炭素当量・割れ感受性と板厚、継手拘束に応じて溶接材料・入熱・溶接順序を選ぶ。
- 遅れ割れの懸念がある場合は、適用基準で定められた待機時間を置いてから必要な検査を行う。
注意:予熱・後熱の温度や保持時間を経験則だけで決めないでください。鋼種や熱処理状態によっては過大な熱履歴が材質特性を損ないます。低温割れ対策は施工要領書(WPS)と適用規格に基づいて決定します。
クレーター割れとは|ビード終端の凹みから発生する割れ
クレーターは、溶接を止めた位置にできる溶融池のくぼみです。アークを急に切って終端を凹んだまま残すと、最後に凝固する部分が薄くなり、収縮ひずみが集中して星形や放射状の割れが生じることがあります。これがクレーター割れです。
クレーター部で凝固中に生じるクレーター割れは凝固割れの一種として高温割れに含めて考えるのが基本です。したがって「高温割れ対策」と「クレーター割れ対策」は矛盾するものではなく、終端の局所的な溶融池形状を改善する対策が加わります。日本製鉄の厚板資料も、高温割れがビード始端やクレーター部に発生することを示しています。日本製鉄|厚板総合カタログ・溶接割れ。
クレーター割れを防ぐ終端処理
- クレーターフィル機能がある溶接機では、材質と施工要領に適した終端条件を設定する。
- 溶接終了時に溶融池を急に途切れさせず、終端の凹みを適切に埋める。
- 溶接継手や施工条件に応じてエンドタブ・ランオフタブなどを使い、重要部から終端を逃がす。
- 短いビードを繰り返す場合は、始終端の処理と重ね位置を管理する。
- すでに割れが生じた場合、表面だけを再溶融して隠すのではなく、範囲確認と除去を優先する。
半自動溶接機のクレーターフィル設定は機種により異なります。終端の電流・電圧・送給条件を下げる方式もありますが、下げれば必ず改善するわけではありません。凹みが残らない形状と適正な凝固条件を、試験施工とWPSで確認します。
高温割れと低温割れの見分け方|外観だけで断定しない
| 比較項目 | 高温割れ(凝固割れなど) | 低温割れ(水素割れなど) |
|---|---|---|
| 発生する温度域 | 溶接金属の凝固中など高温域 | 冷却後の比較的低温域 |
| 代表的な位置 | 溶接金属の中央、終端、再加熱部など | ルート、熱影響部、溶接金属など |
| 主な原因 | 凝固時の低延性、偏析、収縮ひずみ | 拡散性水素、硬化組織、引張応力 |
| 対策の中心 | 材料成分、溶込み形状、拘束、終端処理 | 水素管理、予熱・パス間温度、拘束管理 |
| 検査時の注意 | 内部の割れや微細割れを見落とさない | 遅れ割れを想定した検査時期を守る |
割れの方向や形だけで原因が確定するとは限りません。高温割れにも溶接金属内部の割れがあり、低温割れも熱影響部に限りません。鋼種、割れの断面、破面、硬さ、溶接履歴などを組み合わせて判断します。
なお、ビードの端に沿った溝状の欠けはアンダーカット、継手の奥まで十分に溶けていない状態は溶込み不良であり、どちらも割れそのものとは異なる欠陥です。外観の線状の影だけで割れと決めつけず、アンダーカットの形状と原因、溶込み不良の原因と確認方法も照らし合わせ、必要な検査で欠陥の種類を特定します。
溶接割れが発生したときの補修手順
割れが見つかったとき、最初に行うべきことは割れの上から盛り直すことではなく、割れの範囲と発生原因を把握することです。割れの先端が内部に伸びていれば、表面を少し削っただけでは欠陥が残ります。
- 1.対象と条件を確認:部材の用途、鋼種、板厚、適用規格、WPS、補修の承認要否を確認する。
- 2.割れ範囲を調べる:外観に加え、適用可能な浸透探傷(PT)、磁粉探傷(MT)、超音波探傷(UT)などを選び、必要な範囲を特定する。
- 3.原因を切り分ける:凝固形状・終端処理・水素・予熱・拘束・溶材管理を確認する。
- 4.欠陥を除去:承認された方法で割れを完全に除去し、除去後の検査で残存の有無を確認する。
- 5.再溶接:原因に対応した条件・材料・予熱などを適用し、補修施工を行う。
- 6.再検査:適用規格と施工要領に従って外観・非破壊検査を行い、必要に応じて遅れ割れを考慮した検査時期を確保する。
PTは表面開口欠陥の検出、MTは強磁性材料の表面・表面近傍欠陥の検出などに用います。UTは内部欠陥の検出に利用できますが、材料・形状・厚さによって適用性が変わります。どの検査が適切かは対象部材と適用規格によります。
日本溶接協会の補修技術資料でも、炭素鋼の補修では硬化・低温割れを、オーステナイト系ステンレス鋼では高温割れの再発を考慮し、予熱や溶材管理、クレーター処理などを検討しています。日本溶接協会|損傷形態と溶接補修の留意点。
現場で割れを繰り返すときの見直し方
同じビード中央に割れが繰り返される
凝固割れが疑われる場合、ビードの幅と深さ、溶接速度、開先・拘束条件、溶材・母材の成分を確認します。単に電流を下げると溶込み不足など別の欠陥につながるため、断面形状を確認しながら条件を調整します。
溶接後しばらくしてルートに割れが出る
低温割れを疑い、母材の硬化性、溶材の水素量、予熱・パス間温度、初層の拘束、検査時期を調べます。割れが見つかった部位だけでなく、同じ施工条件の他の継手も確認対象となることがあります。
ビード終端だけに星形の割れが出る
クレーター処理の不足を第一候補として、終端で溶融池が凹んでいないか、アーク停止の操作、クレーターフィル設定、エンドタブの適用を確認します。
溶接割れについてよくある質問
溶接割れはすべて不合格ですか?
受入基準は適用規格、部材の用途、割れの種類・位置で定められます。割れは一般に重大な不連続として扱われ、許容されない場合が多いものの、具体的な判定は該当する製品規格・施工基準に従います。外観だけで「小さいから問題ない」と判断しないでください。
高温割れと低温割れは、見た目で分かりますか?
位置や形状は手がかりになりますが、外観だけでは確定できません。発見時期、材料、施工条件、必要に応じた断面観察・非破壊検査などを組み合わせます。
クレーター割れは高温割れですか?
一般に、溶接終端のクレーター部で凝固中に生じる割れは高温割れの一種です。現場では発生位置と終端処理の重要性から独立して呼ぶことが多いため、対策も個別に整理しています。
低温割れは何時間後に発生しますか?
水素量、鋼種、硬化組織、拘束度、温度条件によって異なり、一律の時間では決められません。遅れ割れを考慮した検査時期は、適用規格や施工要領の指定に従ってください。
予熱をすればすべての溶接割れを防げますか?
防げません。予熱は特に低温割れの抑制に重要ですが、凝固割れの材料成分やビード形状、クレーター部の終端処理を置き換えるものではありません。割れの種類に応じて対策を分けます。
まとめ|割れの種類を特定してから対策を選ぶ
溶接割れの原因と対策は、「いつ・どこで・どの材料に・どの条件で」割れたかを整理すると見えてきます。高温割れは凝固時の偏析・低延性と収縮ひずみ、低温割れは水素・硬化組織・引張応力、クレーター割れは終端形状と凝固収縮に着目します。割れを発見したら範囲と原因を確認し、適用基準に従って除去・再溶接・再検査まで行うことが重要です。
コメント