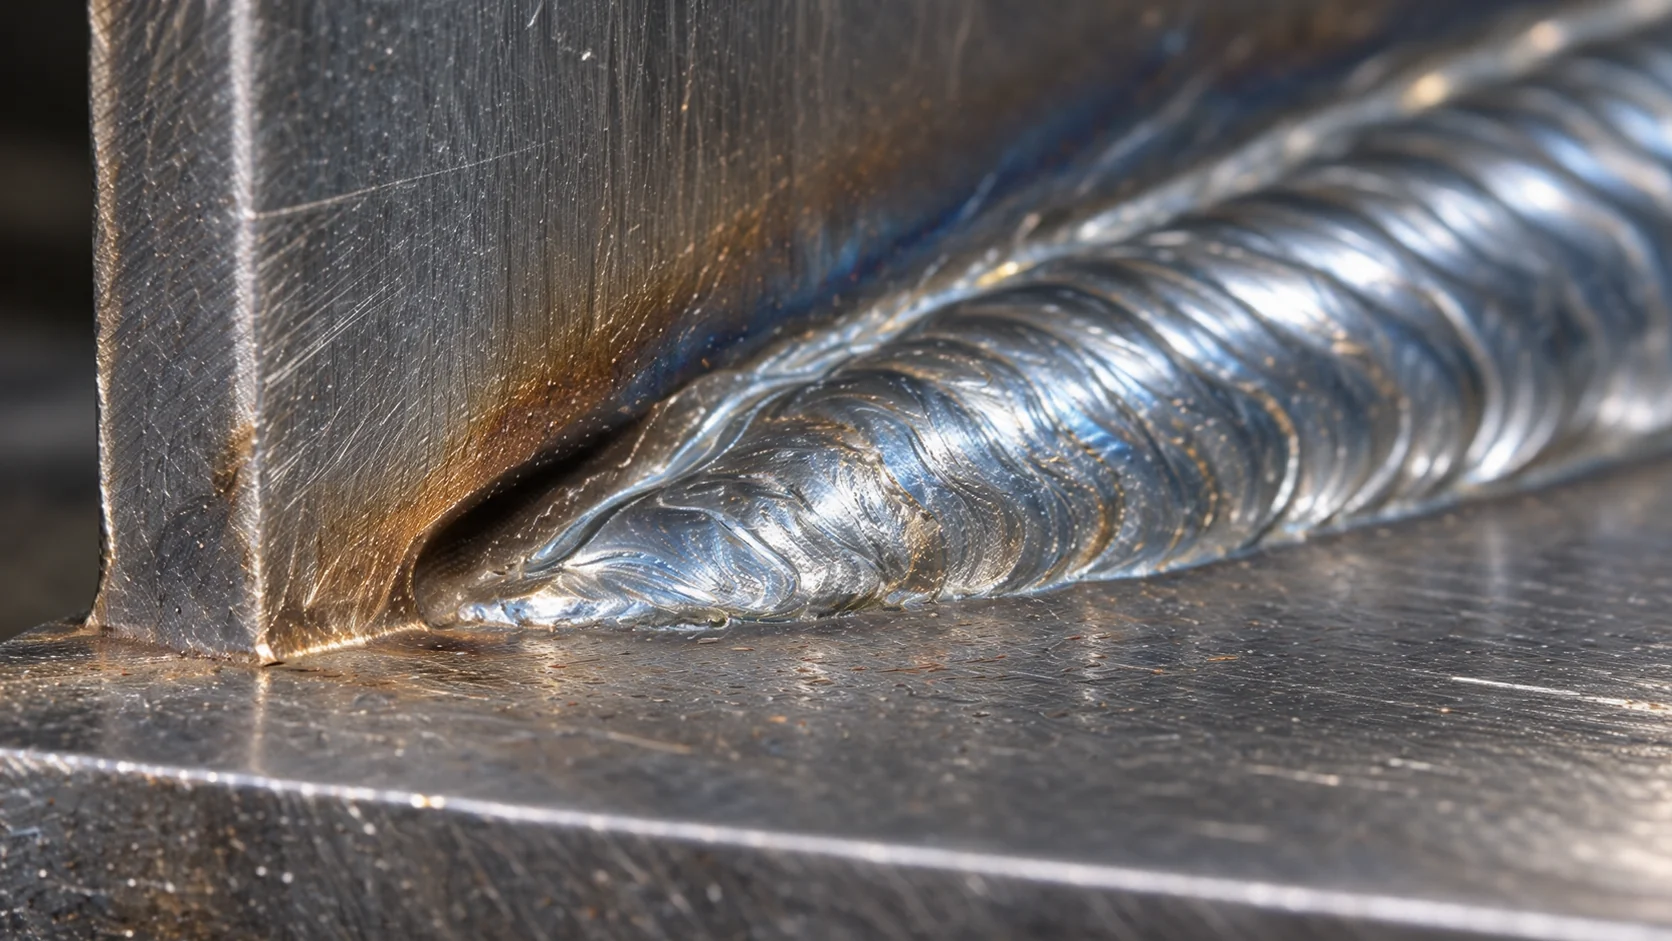
溶接ビードの端に細い溝が残っている。これがアンダーカットです。溶接中に母材の止端部がアークで掘られ、その部分を溶融金属が埋めきれずに凝固すると発生します。原因は電流が高いことだけではありません。速度が速すぎる、電圧と電流の組合せが不適切、トーチの狙い位置や角度がずれる、溶融金属が重力で流れるといった施工条件も関係します。
先に結論:アンダーカットは「母材が掘られる量」に対して「止端部へ戻る溶融金属が足りない」ときに生じます。対策は、①発生箇所の特定、②実測電流・電圧・溶接速度の確認、③トーチ角度・狙い位置・ウィービングの確認、④CTWDとワーク位置の変動確認、⑤適用規格に基づく深さ測定・補修判定、の順で進めます。
溶接のアンダーカットとは?発生位置と断面形状
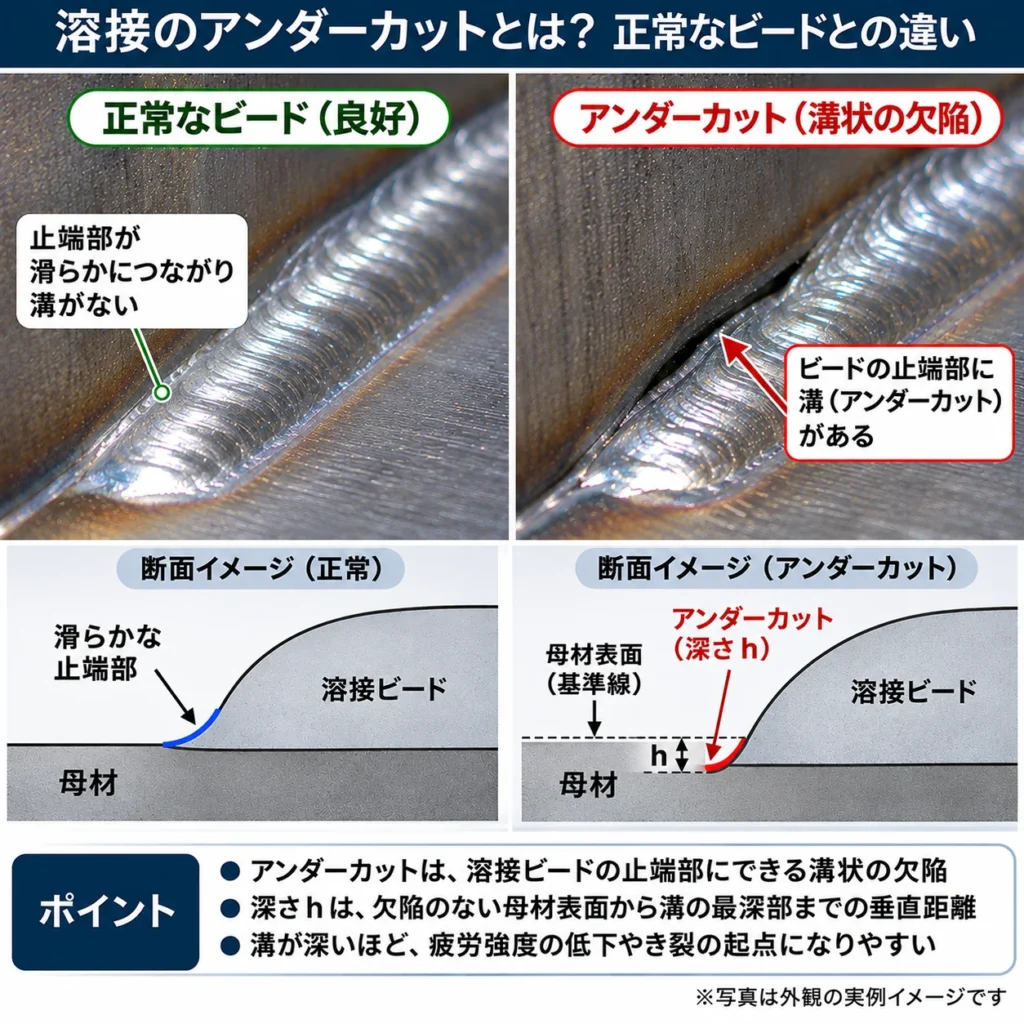
アンダーカット(undercut)は、母材または既溶接金属の止端に沿って残る溝状の欠陥です。溶接熱で掘られた母材が溶接金属で埋め戻されず、断面に切欠き(ノッチ)が形成されます。パナソニック コネクトの溶接欠陥解説は「アークで掘り起こされ溶融プールが埋めきれない場合に発生」と説明しています。
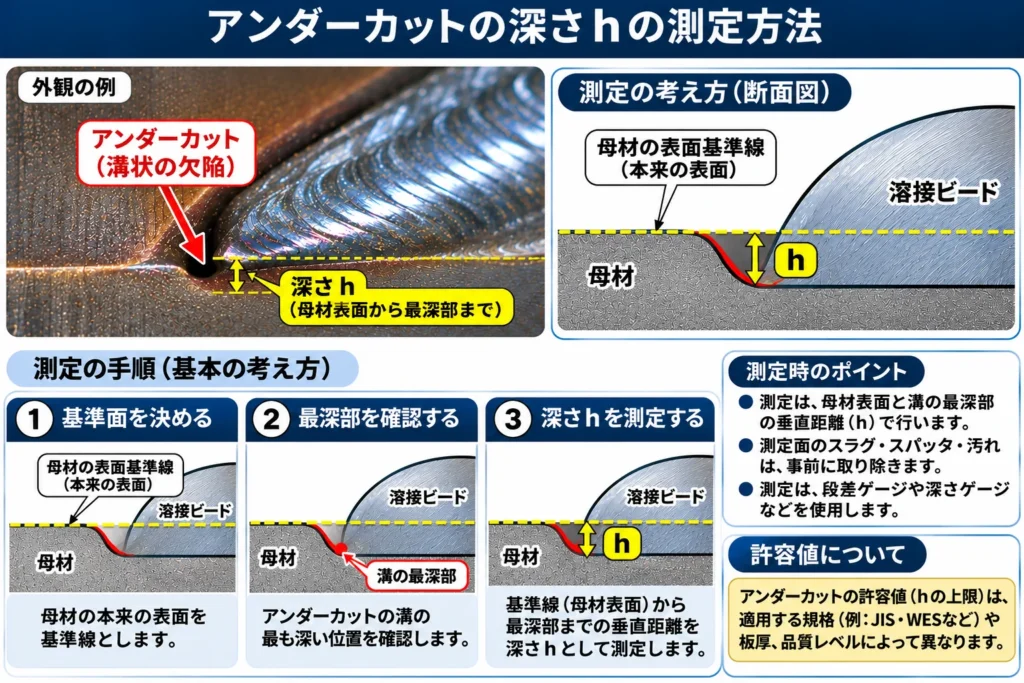
見た目はビード止端に沿った細い筋状の凹みです。片側だけ、両側、部分的、あるいは長く連続して発生することがあります。写真だけでは深さを正確に判断できないため、合否判定では適切な測定が必要です。写真・外観例はキーエンスの表面欠陥解説およびパナソニックの図解で確認できます。
アンダーカットとオーバーラップは何が違う?
| 項目 | アンダーカット | オーバーラップ |
|---|---|---|
| 止端部の状態 | 母材がえぐられ、溝が残る | 溶接金属が母材の上に重なり、融合していない |
| 典型的な条件 | 電流過大・速度過大・溶融金属の流出 | 電流不足・低速による溶融池の先行など |
| 強度上の問題 | 切欠きによる応力集中、断面欠損 | 未融合境界による応力集中、荷重伝達の不連続 |
両者は外観が逆方向の欠陥ですが、どちらも応力集中の起点になり得る点は共通しています。オーバーラップは、溶融金属が母材表面にかぶさった部分で融合が得られていない欠陥です。オーバーラップの原因と対策も、溶融池の流れと母材への融合状態を理解するうえで参考になります。
なぜ溝が残る?アーク・溶融池・凝固から見る発生機構
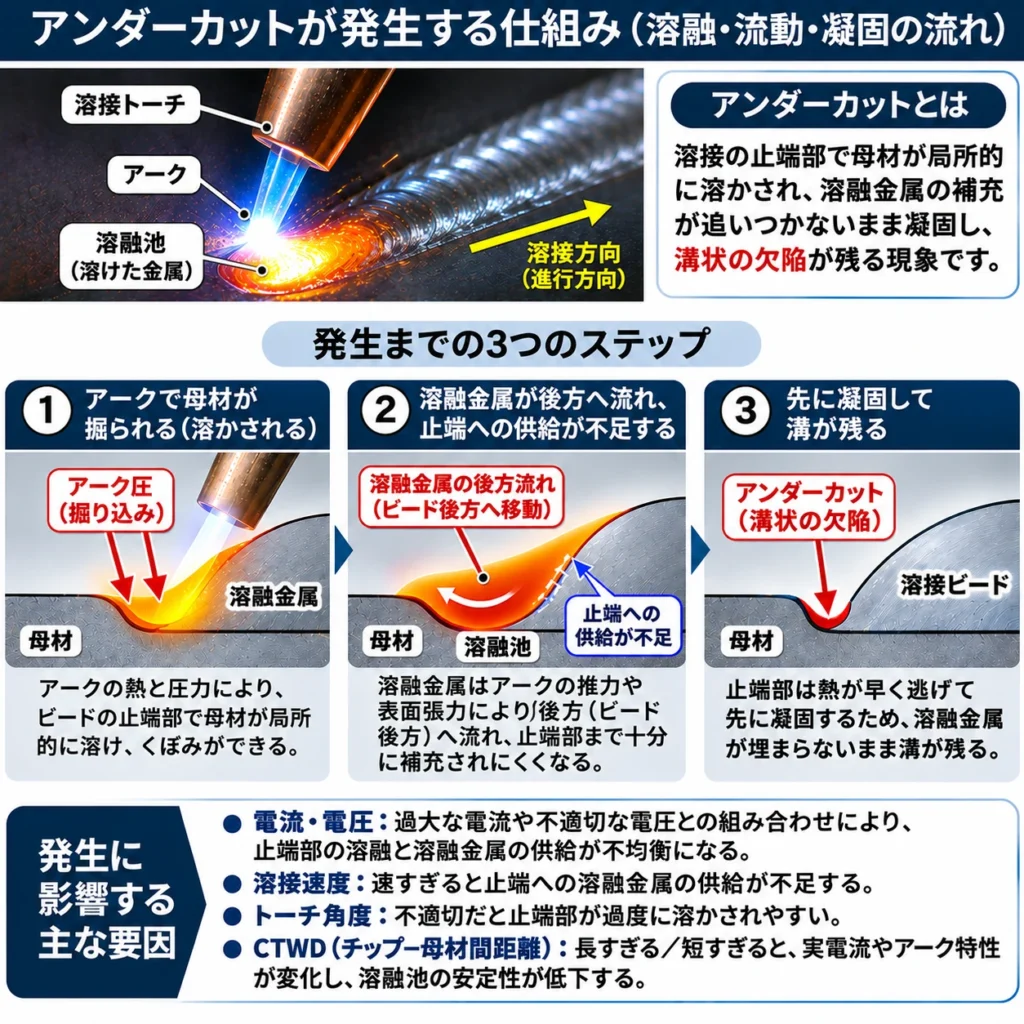
アンダーカットは、母材の止端部が溶融してできたくぼみに対し、溶融金属が十分に戻らないまま凝固することで生じます。ここで重要なのは、アークによる掘り込みの強さ、溶融金属の流動、止端部の凝固タイミングを一体として考えることです。
1982年の西らの研究(高速サブマージアーク溶接)では、X線観察などから、溶融金属の後退位置をXm、止端部の凝固位置をXsとしたとき、XmがXsを越える条件でアンダーカットが発生することを報告しています。これは対象工法の実験結果ですが、「掘られた部分へ溶融金属が戻る前に凝固する」という機構を理解するうえで有用です。西ら(1982)の原著論文。
同年の野村らのX線透視研究では、正常ビードの条件では電極直下に溶融金属層が見られる一方、アンダーカットやハンピングが生じる条件では固体面が露出する現象を観察しています。つまり、電極直下の溶融金属が後退することと、ビード形状の不良が結びつくことが実験で示されています。野村ら(1982)のX線透視研究。
実際のMAG・CO₂溶接では、アーク圧、溶滴の衝突、表面張力、重力、溶融池の流れが関わります。電流を下げる・速度を落とすといった対策は、この流動と凝固の釣り合いを改善するための手段です。工法や姿勢によって支配的な要因が異なるため、特定論文の電流値・速度値を他の施工条件へそのまま適用することはできません。
GMAWを対象にしたZongらの研究では、溶融池表面の流動を計測し、溶融金属が止端部まで十分に供給されないことがアンダーカットの発生につながると報告しています。したがって、施工条件を一つずつ動かす際は、電流値だけでなく止端部の溶融金属が埋め戻される状態を確認する必要があります。GMAWの溶融池流動に関する研究。
高電流条件ではアークによる掘り込みが強まる一方、ワイヤ送給量の増加によって溶着金属量も増えることがあります。また速度の増加は、単位長さ当たりの溶着量だけでなく、溶融池の幅や凝固条件も変えます。電流と速度が増えるほど欠陥が必ず単調に増加する、という関係ではありません。
アンダーカットが発生する6つの原因と改善方法
| 原因 | 発生の仕組み | 対策の方向 |
|---|---|---|
| 電流が高すぎる | 止端部が強く掘られ、埋め戻しが追いつかない | 適正電流域へ調整 |
| 電圧が高すぎる・組合せ不適切 | アークが広がり、止端部への作用と溶着金属の分布が変わる | 電流に合った適正電圧へ |
| 速度が速すぎる | 単位長さ当たりの溶着金属が不足 | 速度を下げ、止端部を埋める |
| トーチ角度・狙い位置のずれ | 片側止端を過度に掘る、溶融金属が偏る | 角度・狙い位置・施工方向を見直す |
| ウィービングが広すぎる | 端部の溶融と埋め戻しが不均衡 | 幅・端部停止時間を調整 |
| CTWD・ワーク位置が不安定 | 実電流やアーク位置が変動する | 実測電流・CTWD・治具精度を照合 |
原因① 溶接電流が高すぎる
溶接電流が高いとアークによる母材の溶融が強くなり、ビード止端部が深く掘られます。その部分へ溶融金属が十分に戻らないと、溝が残ります。特に高電流で速度も速い条件では、止端部を埋める時間と溶着金属量が不足しやすくなります。キーエンスおよびパナソニックは電流過大を代表的な原因に挙げています。
ただし、半自動溶接ではワイヤ送給速度と実電流が連動するため、電流を下げる操作が同時に溶着量を減らす場合があります。電流だけを下げれば必ず改善するわけではなく、速度・電圧との組合せで止端部が埋まるかを確認します。
原因② 電圧が高すぎる、または電流とのバランスが悪い
アーク電圧が高すぎるとアーク長が長くなり、アークの広がりや溶融金属の分布が変化します。条件によっては止端部が掘られやすくなり、溶着金属が埋めきれません。逆に電圧を下げすぎるとアークが不安定になり、スパッタや凸ビードなど別の問題を生みます。電流に見合う適正電圧を基準に調整する必要があります。
原因③ 溶接速度が速すぎる
速度が速いと、単位長さ当たりに供給される溶着金属量が少なくなります。アークが母材の端を掘っても、後から流れ込む溶融金属が不足して溝が残ります。溶融池の後端を観察し、止端部まで金属が戻っているかを確認します。速度を下げることで改善する場合がありますが、下げすぎると溶融池が先行し、今度はオーバーラップや過大な余盛を生む可能性があります。
原因④ トーチ角度・ワイヤ狙い位置が適切でない
水平すみ肉溶接では、トーチ角度とワイヤの狙い位置によって上下板への熱の配分が変わります。上側の垂直板を強く掘りながら溶融金属が下側へ流れると、垂直板側にアンダーカット、水平板側にオーバーラップが同時に現れることがあります。これは単純な電流不足・過大では説明しきれない、施工姿勢と重力の影響です。
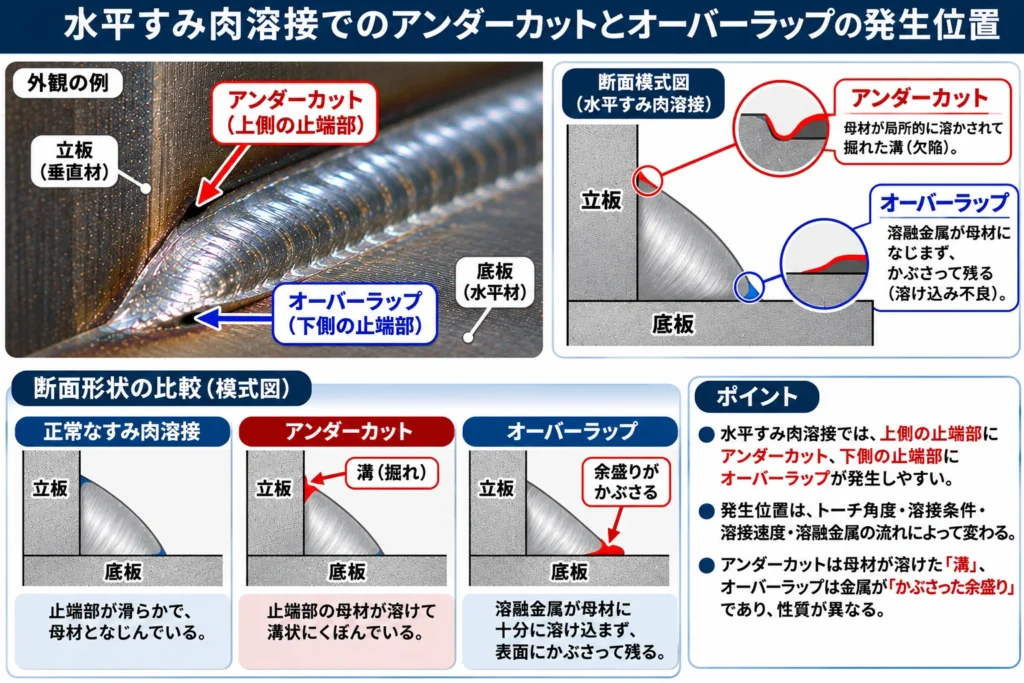
現場では、トーチ角度、溶接方向、ワイヤ狙い位置、溶融池の偏りを一緒に確認します。特にコーナーや姿勢が変わる区間では、直線部と同じ教示角度が適切とは限りません。
原因⑤ ウィービング幅・端部停止時間が不適切
ウィービング幅が広すぎると、端部で母材を掘りながら溶融金属が十分に追従しない場合があります。端部での保持時間が短い場合も、止端部が埋まらず溝が残ることがあります。一方、端部で長く止めすぎると余盛や溶融池の垂れを招くため、幅・周期・停止時間を合わせて調整します。キーエンスも過大なウィービング幅を原因に挙げています。
原因⑥ チップ母材間距離(CTWD)が変動している
定電圧特性の半自動溶接では、ワイヤ送給速度を一定にしても、CTWDが短くなると一般に実測電流は上昇し、長くなると低下します。チップから母材までの距離と、チップからアークまでのワイヤ突出し長さは厳密には異なりますが、現場では両者の変動を合わせて管理することが重要です。
ロボット溶接でワーク高さがばらつく、治具の位置決めがずれる、教示位置が適切でない、熱変形で母材が近づくといった場合、同じ設定値でも実電流とアークの作用が変わります。ただし、CTWDと電流の関係は電源特性・送給条件に依存するため、実際の電流値を測定して判断します。CTWDが短くなった区間で実電流が上昇し、止端部を過度に掘ってアンダーカットが発生する可能性があります。ただし、長くなった側でもアークが不安定化して欠陥につながる場合があり、距離だけで発生を断定しません。
現場施工での切り分け|どこに出たかで原因を絞る
| 発生パターン | 優先して確認する項目 |
|---|---|
| ビード全長の両側 | 電流・電圧・速度、ウィービング幅 |
| 水平すみ肉の上側だけ | トーチ角度、ワイヤ狙い位置、重力による溶融金属の垂れ |
| コーナーや段差付近だけ | ロボット減速、姿勢変化、CTWD、ワーク高さ |
| 始端・終端だけ | アークスタート条件、クレータ処理、速度変化 |
| ロットや治具で差がある | ワーク寸法、治具精度、チップ摩耗、送給状態 |
たとえば「同じプログラムなのに特定ワークだけ発生する」なら、まずワーク高さとCTWD、実測電流の差を調べます。「直線部は正常でコーナーだけ発生する」なら、移動速度の変化とトーチ角度を確認します。設定電流を一律に下げるよりも、発生位置と施工条件を対応づけた方が再発防止につながります。
アンダーカットがあるとどうなる?疲労強度と製品寿命への影響
止端部の溝は、荷重がかかった際に応力が局所的に集中する切欠きになります。振動や繰り返し荷重を受けるブラケット・架台・機械構造物では、溝の底が疲労き裂の起点となり、疲労寿命を低下させるおそれがあります。また、母材表面が掘られているため、局所的な断面欠損にもなります。日本溶接協会のアンダーカット許容値に関する技術Q&Aでは、特に溶接線に対して横方向の荷重が作用する場合、疲労強度への影響が大きいと説明しています。
危険性の因果関係:止端部の溝(切欠き) → 溝底での応力集中 → 繰り返し荷重による疲労き裂の発生 → き裂の進展 → 継手の疲労強度・寿命の低下。
ただし、深さだけで疲労強度の低下量が一律に決まるわけではありません。溝の曲率、長さ、荷重方向、継手形状、残留応力などが影響します。日本溶接協会は、アンダーカットの形状によっては疲労強度の低下が比較的小さかった試験例も紹介しています。したがって「浅いから安全」「0.3mmなら必ず問題ない」とは判断せず、製品に適用される規格と設計要求を優先します。
許容値は何mm?JIS・建築・橋梁の考え方
アンダーカットに全国共通の単一の許容値はありません。適用規格、構造物、溶接継手、荷重方向、品質要求によって異なります。ネット上で見かける「0.3mmまで」「0.5mmまで」という数値を、すべての製品に当てはめることはできません。
| 規格・資料の例 | 示される値 | 読み方 |
|---|---|---|
| 全国鐵構工業協会の検査基準(2022年版) | 完全溶込み・前面すみ肉・側面すみ肉:e≦0.3mm | 建築鉄骨工場向け検査基準マニュアルに掲載された参考値(各工場で適用基準を整備) |
| 日本溶接協会が紹介する道路橋示方書の例(1996年版) | 横方向溶接:0.3mm/縦方向溶接:0.5mm | 歴史的な規定例。現行の橋梁仕様へそのまま転用しない |
| その他の機械・配管・圧力設備 | 適用規格・設計要求による | 個別の基準を確認する |
全国鐵構工業協会の検査基準(2022年改定・17ページ)には、アンダーカットの限界許容差として0.3mmが示されています。ただし、この資料は各工場が自社の検査基準を整備するための参考マニュアルであり、すべての鉄骨製品へ自動的に適用される一律の基準ではありません。日本溶接協会の技術Q&Aは、過去の道路橋示方書の例として、横方向0.3mm、縦方向0.5mmを説明しています。これは異なる規格・年代の例示であり、最新の適用仕様書に優先するものではありません。
ISO 5817:2023では板厚・品質レベルによって変わる
ISO 5817:2023の表1・項目1.7は、連続アンダーカット(5011)と断続アンダーカット(5012)を対象に、板厚tと品質レベルB・C・Dによる深さhの限界を示しています。品質レベルBが最も厳しい要求です。
| 板厚t | 品質D | 品質C | 品質B |
|---|---|---|---|
| 0.5~3mm | 短い欠陥:h≦0.2t | 短い欠陥:h≦0.1t | 許容しない |
| 3mm超 | h≦0.2t、最大1mm | h≦0.1t、最大0.5mm | h≦0.05t、最大0.5mm |
この表は深さに関する限界の抜粋です。特に板厚3mm以下のD・Cは「短い欠陥」が条件です。規格では止端部の滑らかな移行が要求され、系統的欠陥の制限や疲労荷重を受ける場合の追加条件も確認しなければなりません。例えば板厚6mmの品質Bなら深さの上限は0.3mmですが、0.3mm以下であれば他の条件を問わず合格という意味ではありません。 ISO公式の規格概要。
なお、ISO 5817は溶接部の製作品質に関する規格であり、疲労荷重を受ける製品の安全性を深さだけで保証するものではありません。設計・契約で指定された品質レベルと適用規格を優先します。
深さはどこを測る?溶接ゲージによる確認
アンダーカット深さは、欠陥のない周辺母材表面を基準に、止端部の溝底までの最大深さを測ります。余盛の頂点から溝底までの高さではありません。溶接ゲージやアンダーカットゲージ、必要に応じて形状測定機を使い、最も深い箇所と発生長さを記録します。表面のスパッタや汚れが測定の邪魔になる場合は、適切に除去してから確認します。
補修方法|研削と肉盛り溶接はどう使い分ける?
アンダーカットの補修は、欠陥を除去して規格に適合させる処置と、疲労強度を高めるための止端形状改善を区別することが重要です。どちらもグラインダーを使う場合がありますが、目的と判定基準は同じではありません。
補修の第一段階は測定と適用規格の確認です。最大深さ、長さ、発生位置、母材板厚、荷重方向を確認し、許容値と照合します。許容値を超えた欠陥をどう処理するかは、製品の仕様書や承認済み補修手順に従います。
方法① 研削による止端部の平滑化
比較的浅い溝で、母材の必要断面を維持できる場合には、止端部を滑らかにつなぐ研削が選択肢になります。ただし、溝底だけを局所的に深く削ると断面欠損が増え、別の応力集中部を作るため、滑らかな曲率と削り込み量の管理が必要です。研削後は欠陥の残存と母材寸法を確認します。
米国溶接協会(AWS)は、橋梁溶接規格AWS D1.5:2025で、一定条件下のアンダーカットを滑らかに研削して処置する方法を規定しています。研削後は母材の正味断面積を公称断面積の98%未満にしないことに加え、荷重方向・板厚に応じた研削後の深さ制限を満たす必要があります。条件を超える場合は補修溶接が求められます。これは橋梁向け規格の規定であり、他分野の製品へ一律に適用できるものではありません。AWSによる2025年改訂解説。
方法② 付加溶接(肉盛り)と仕上げ
欠陥部を溶接金属で埋め、必要な断面を確保する方法です。補修溶接の施工条件、予熱、溶接材料、補修長さなどは適用仕様によって異なります。溶接後は新たなアンダーカット、融合不良、過大な余盛を残さないよう、必要に応じて仕上げと再検査を行います。
例えば農林水産省の機械設備工事共通仕様書には、アンダーカットに対してビード溶接後にグラインダー仕上げを行う補修方法が記載されています。また、日本水道鋼管協会の溶接欠陥Q&Aでも、有害なアンダーカットなどの表面欠陥は肉盛り後にグラインダーなどで仕上げる方法が示されています。
方法③ 疲労強度を改善する止端処理
国際溶接学会(IIW)の疲労設計指針では、溶接止端の研削、TIGドレッシング、ピーニングなどを疲労改善技術として整理しています。止端形状の改善や圧縮残留応力の導入によって疲労性能の向上を狙いますが、欠陥の合否判定や不適合部の補修とは別の技術的判断です。効果は荷重条件、材料、継手形状、施工方法によって変わります。IIW Fatigue Recommendations 第3.5.3節。
補修後の再検査
補修前後の深さ・長さ・位置を記録し、外観と寸法を確認します。必要な場合は適用規格に従って浸透探傷・磁粉探傷などを行い、補修に伴う割れや別の表面欠陥がないかを確認します。表面がきれいに見えることと、補修後に合格していることは同じではありません。
TIG溶接・被覆アーク溶接・半自動溶接での違い
半自動MAG・CO₂溶接:電流・電圧・送給速度・CTWD・トーチ角度の組合せを確認します。ワイヤ送給と実電流の関係が、現場の切り分けに重要です。
TIG溶接:母材の溶融に対して添加棒の供給量が不足すると、止端部が埋まりきらない場合があります。電流、トーチ角度、移動速度、添加タイミングを確認します。
被覆アーク溶接:過大電流、アーク長の取りすぎ、運棒速度、棒の角度が関係します。端部の溶融金属が十分に戻る運棒を意識します。
よくある質問
アンダーカットは電流を下げれば必ず直りますか?
いいえ。電流過大が原因なら改善する可能性がありますが、速度が速すぎる場合やトーチ角度・狙い位置が原因の場合は、電流だけを下げても解決しません。溶融池が止端部を埋めているか確認します。
アンダーカットが0.3mmなら合格ですか?
製品に適用される規格・仕様書によります。0.3mmを基準にする鉄骨関連の検査基準はありますが、すべての製品に共通する値ではありません。
アンダーカットは見た目だけで判定できますか?
外観から発見できる欠陥ですが、深さと合否は目視だけで確定できません。ゲージなどによる測定が必要です。
アンダーカットとオーバーラップは同時に発生しますか?
発生する場合があります。水平すみ肉溶接で上側止端が掘られ、溶融金属が下側へ流れると、上側にアンダーカット、下側にオーバーラップが現れることがあります。
まとめ|止端部が「掘られる量」と「埋まる量」の釣り合いを見る
アンダーカットの本質は、アークによって掘られた止端部が、溶融金属で埋め戻されずに残ることです。原因を電流過大だけに限定せず、溶接速度・電圧・トーチ角度・ウィービング・CTWDと実測電流・ワーク位置を照合します。許容値は製品の適用規格に従い、深さを測定して判断します。
コメント