すみ肉溶接の脚長は板厚が6mmなら何mmなのか。完成したビードは溶接ゲージのどこを当てて測るのか。必要寸法を決める作業と、実際の寸法を測る作業を分けて考えると、間違いを防げます。
結論:脚長は板厚だけで一律には決まりません。設計図書・適用規格・継手条件に従って必要な脚長を決め、測定時には縦脚長S1と横脚長S2を別々に確認します。等脚・直角すみ肉溶接の理論のど厚は約0.707Sですが、脚長そのものとは異なります。
溶接の脚長とは?板厚・サイズ・のど厚との違い
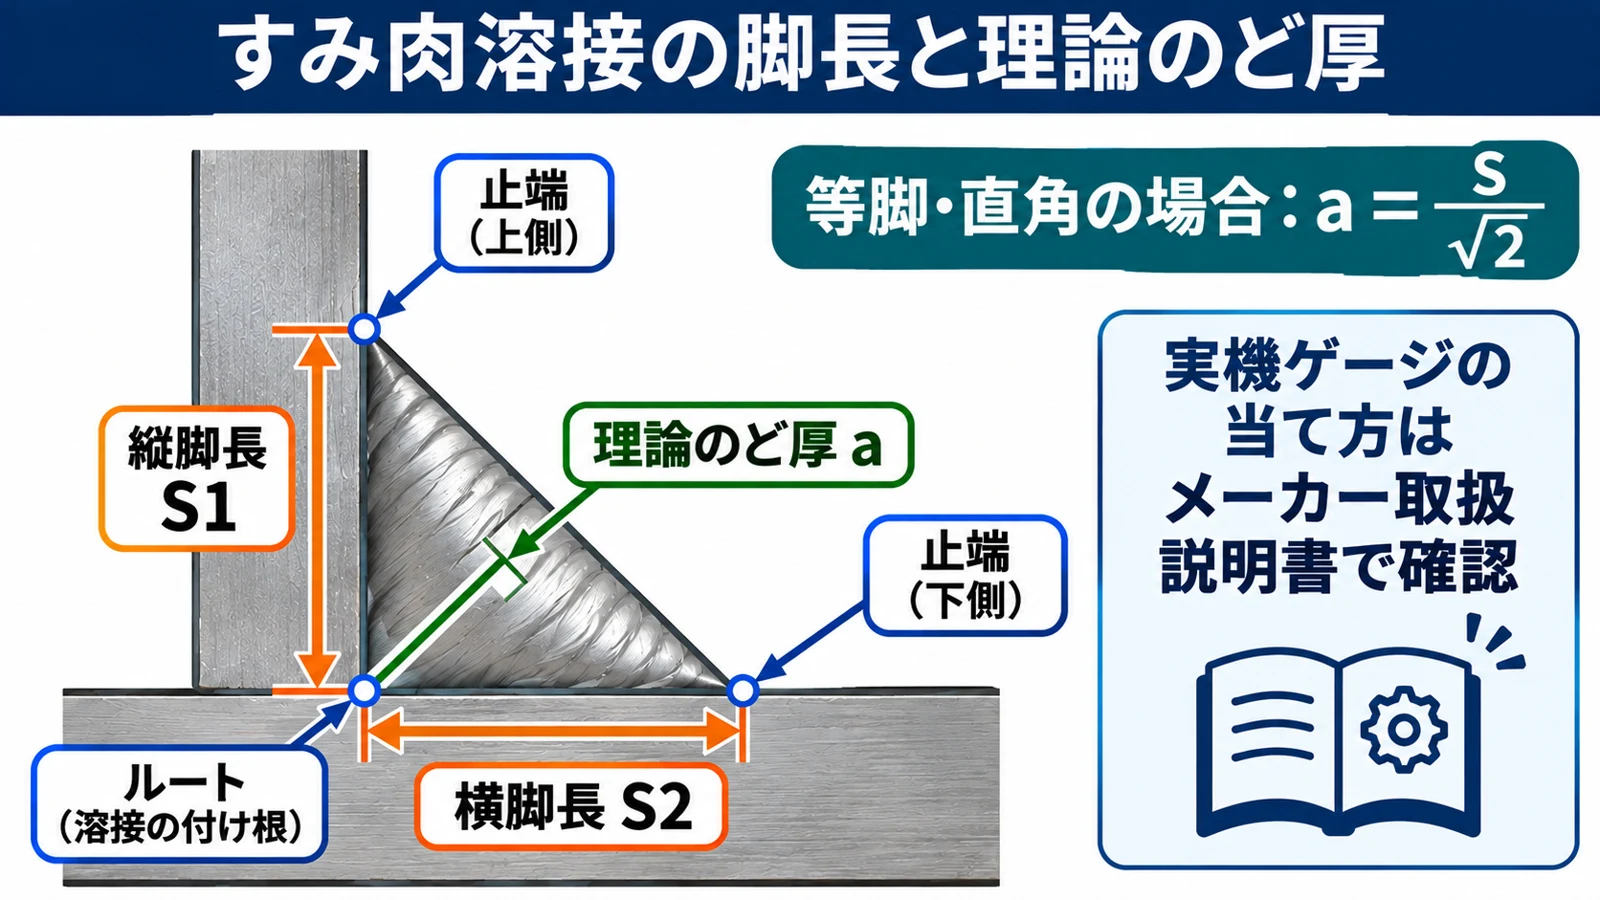
脚長は、すみ肉溶接のルート(継手の根元)から、母材面に沿って溶接止端まで測った距離です。縦側と横側は必ずしも同じ長さではありません。止端とは溶接ビードと母材表面が接する境目です。
| 用語 | 意味 | 確認すること |
|---|---|---|
| 縦脚長S1 | 縦板に沿うルートから止端までの距離 | 縦板側の寸法 |
| 横脚長S2 | 横板に沿うルートから止端までの距離 | 横板側の寸法 |
| サイズS | 溶接金属の断面に内包できる最大の直角三角形を基準にした寸法 | 外観上の脚長と同一とは限らない |
| 理論のど厚a | 設計上のすみ肉サイズから求める理論上の厚さ | 直角・等脚でa≒0.707S。実際ののど厚とは区別 |
| 板厚t | 接合する母材の厚さ | 必要脚長の判断材料の一つ |
溶接関連メーカーの脚長の用語解説でも、脚長と理論のど厚の関係を確認できます。余盛が大きいことと、脚長・のど厚が十分であることは同じではありません。
重要画像|脚長S1・S2とのど厚の位置関係
溶接脚長は板厚の何倍?一律の計算式がない理由
必要な脚長は、継手に作用する力、溶接線の長さ、材料強度、片側溶接か両側溶接か、疲労条件、適用する設計基準によって変わります。「脚長=板厚×0.7」などの式を、すべての構造物に共通する決まりとして使うことはできません。
建築鉄骨の標準図に示された脚長の例
建築鉄骨の標準図には、板厚に応じた脚長の指定例が示されています。ただし、その数値は片面・両面の溶接条件や接合部の用途、荷重条件などの注記と一体で扱うものです。個別工事の標準図を全国共通の脚長表として転載すると、異なる条件に誤用されるおそれがあります。鉄骨構造標準図を含む設計図書(原図)を確認し、実際の施工では該当する図面・仕様書の指示を優先してください。
板厚が違う2枚を溶接するとき
薄板と厚板を組み合わせる場合、薄い方の板厚を基準にする規定があります。ただし、薄い板に合わせるだけで必要な継手強度が確保されるとは限りません。たとえば6mm板と12mm板を溶接する場合も、設計図書の脚長指定と溶接施工要領書(WPS)を確認します。
鉄道車両や建築鉄骨など、用途が異なれば設計基準も変わります。別分野の寸法規定を一般のすみ肉溶接にそのまま適用せず、対象構造物の設計図書・適用規格で確認してください。
| よくある質問 | 正しい確認方法 |
|---|---|
| 板厚6mmなら脚長6mm? | 図面のS指定と適用規格を確認する |
| 板厚9mmなら脚長7mm? | 図面で指定された脚長と適用規格を確認する |
| 板厚12mmなら脚長10mm? | 設計図・施工条件を確認する |
溶接ゲージで脚長を測る方法|5つの手順
① 母材面と止端を清掃する
スパッタ、スラグ、塗膜などが残っているとゲージが浮き、測定値がずれます。測定する範囲を清掃して、母材面と止端を確認します。
② ゲージの基準面を母材に密着させる
ゲージを傾けず、縦板と横板の基準面に当てます。継手角度が90°ではない場合、直角用ゲージの数値をそのまま適用できないことがあります。
③ 縦脚長S1・横脚長S2を別々に読む
縦の止端までの長さと横の止端までの長さをそれぞれ測ります。たとえばS1=6mm、S2=8mmなら、不等脚の状態です。長い側だけで合否を判断してはいけません。
④ 図面の脚長指定と比較する
等脚S6の指定なら、片側が8mmあっても、もう片側が5mmでは指定値を満たしていません。ただし、最終的な合否は適用基準の許容差に従います。のど厚、余盛、アンダーカットなどは別の項目として確認します。
⑤ 指定された箇所・点数を記録する
ビードは始端・中央・終端で寸法が変わります。検査仕様に従い、測定箇所ごとの脚長を記録します。国土交通省北海道開発局のすみ肉溶接出来形管理表には脚長・サイズの記録例があります。
新潟精機WG-1・WG-2の場合|竿・回転子・目盛りの確認
新潟精機のWG-1(M)・WG-2(L)は、本体、スライドする竿、軸を中心に動く回転子を備えています。本体端面が測定の基準面となり、測定用途に応じて竿や回転子の先端を対象に当てます。脚長測定時は取扱説明書の「脚長」の図に示された向きでゲージを配置し、基準面が浮かないこと、測定先端が指定箇所に接していることを確認します。新潟精機|WG-1・WG-2取扱説明書
目盛りは正面から読み取ります。斜めから読むと視差による誤差が生じます。WG-2(L)の副尺(バーニヤ)を使う測定では、本体目盛に一致した副尺目盛を加算します。メーカー説明書の読み取り例は「本体目盛3mm+副尺0.5mm=3.5mm」です。これは目盛りの読み方の例であり、すみ肉溶接の脚長の指定値を示すものではありません。
なお、ゲージの機種によって脚長の測定面・接触点・目盛り位置は異なります。脚長S1・S2をそれぞれ確認する原理と、手元のゲージを正しく操作する手順を分け、後者は使用機種の取扱説明書に従ってください。
実機の当て方はメーカー図で確認:新潟精機のWG-1・WG-2公式取扱説明書(PDF)の1ページ右上「使用方法」→「余盛寸法の測定」→「脚長」に、ゲージ本体の配置、測定先端の接触位置、読み取り箇所が一枚の図で示されています。本文の断面模式図は脚長の位置関係を説明するもので、実機の操作図ではありません。
測定値の組合せから原因を切り分ける
以下は実測データではなく、縦横の脚長を測った後の点検順序を示す例です。まず図面の指定寸法と測定位置を固定し、同じ条件で再測定します。縦横の差だけを見て施工条件を変更せず、ビードの止端位置、母材の直角、ゲージの密着状態を確認します。
| 観察結果 | 最初に疑う要因 | 次に確かめること |
|---|---|---|
| 縦脚長のみ短い | トーチ狙い位置・角度、縦板側のぬれ | ゲージを当て直し、同じ位置の止端とトーチ軌跡を照合 |
| 縦横とも短い | 溶着量と溶接速度の組合せ、測定位置 | WPSの範囲、送給・電流・速度、ビード断面を確認 |
| 始端だけ短い | アークスタート・立上がり条件 | 測定位置を記録し、始端・中央・終端を比較 |
| 見かけの脚長は大きいが凹形 | サイズ・有効のど厚の不足 | 脚長だけで合格とせず、指定のサイズ・のど厚の検査方法を確認 |
これは一般的な診断仮説であり、個々の不良原因を断定する表ではありません。たとえば片側の脚長不足でも、母材の組立角度がずれていればゲージの当たり方から再確認が必要です。条件変更の前後で同じ位置を測り、寸法の改善と溶込み・融合状態の確認を分けて記録します。
測定ミスを防ぐチェック表
| 測定ミス | 原因 | 防止策 |
|---|---|---|
| ゲージが斜め | 母材面に密着していない | 基準面を当て直す |
| 横脚長だけ測る | 短い側を見落とす | 縦横を別々に記録 |
| 余盛を脚長と読む | ビードの高さと止端位置の混同 | ルートから止端までを測る |
| 1か所で全体を判定 | 長さ方向のばらつきを見落とす | 指定位置・点数で測る |
| 板厚と直接比較 | 設計脚長を確認していない | 図面・仕様書を優先 |
脚長が不足・過大になる原因と対策
脚長が不足する場合
送給量、電流・電圧、溶接速度、トーチ角度、狙い位置、開先・組立精度を確認します。片側だけ不足するなら、トーチが一方に寄っていないかを調べます。WPSの範囲で施工条件を見直し、補修は規定手順に従います。
脚長が大きすぎる場合
脚長を必要以上に増やすと、溶着量・施工時間・熱変形が増える場合があります。大きいほど必ず安全とはいえず、図面で指定された寸法・許容差を確認します。
脚長が十分でも不良が残る場合
脚長を満たしていても融合不良、溶込み不良、アンダーカット、オーバーラップなどが生じることがあります。止端に溝があるならアンダーカットの原因と対策、溶接金属が母材にかぶさるならオーバーラップの原因と対策を確認します。
脚長と理論のど厚の関係
直角・等脚のすみ肉溶接で、サイズSに対する理論のど厚はa=S/√2≒0.707Sです。等脚で適切な理論形状を想定した関係であり、測定した脚長をそのままSへ代入して内部の溶込みや実際ののど厚を保証するものではありません。これは日本産業規格の用語でいう理論のど厚に対応します(JIS Z 3001-1:2018の用語定義)。この値は幾何学的な計算値で、実際の溶接部の強度を単独で示すものではありません。
| 等脚すみ肉サイズS | 理論のど厚a |
|---|---|
| 4mm | 約2.83mm |
| 5mm | 約3.54mm |
| 6mm | 約4.24mm |
| 8mm | 約5.66mm |
| 10mm | 約7.07mm |
耐力の検討には有効溶接長、溶接線の本数、材料強度、荷重方向、疲労条件などが関係します。脚長だけを増やしても、欠陥や応力集中の問題を解決できるとは限りません。
よくある質問
脚長は薄い方の板厚と同じにすればいい?
一律には決まりません。薄い方の板厚を基準にする規格・標準図はありますが、実際の図面指定を優先します。
脚長6mmならのど厚も6mm?
違います。等脚・直角の理論形状なら約4.24mmです。
縦脚長と横脚長が違っても合格?
不等脚指定なら指定寸法で判定します。等脚指定なら短い側の不足を長い側で補えません。
溶接ゲージでのど厚も測れる?
のど厚の測定機能を持つゲージもあります。ただし理論のど厚と実際の有効のど厚の違いに注意し、製品の適用範囲を確認してください。
まとめ|脚長の設計値と測定値を分けて確認
脚長は、理論上のルート位置を基準として止端までの母材面に沿った長さです。実際の溶込み状態は外観測定だけでは確認できません。板厚から一律の倍率で決めるのではなく、設計図書・適用規格で必要寸法を確認し、完成後は溶接ゲージで縦脚長S1と横脚長S2を別々に測定します。脚長・のど厚・余盛・その他の欠陥を混同せず、必要な検査を行いましょう。
コメント