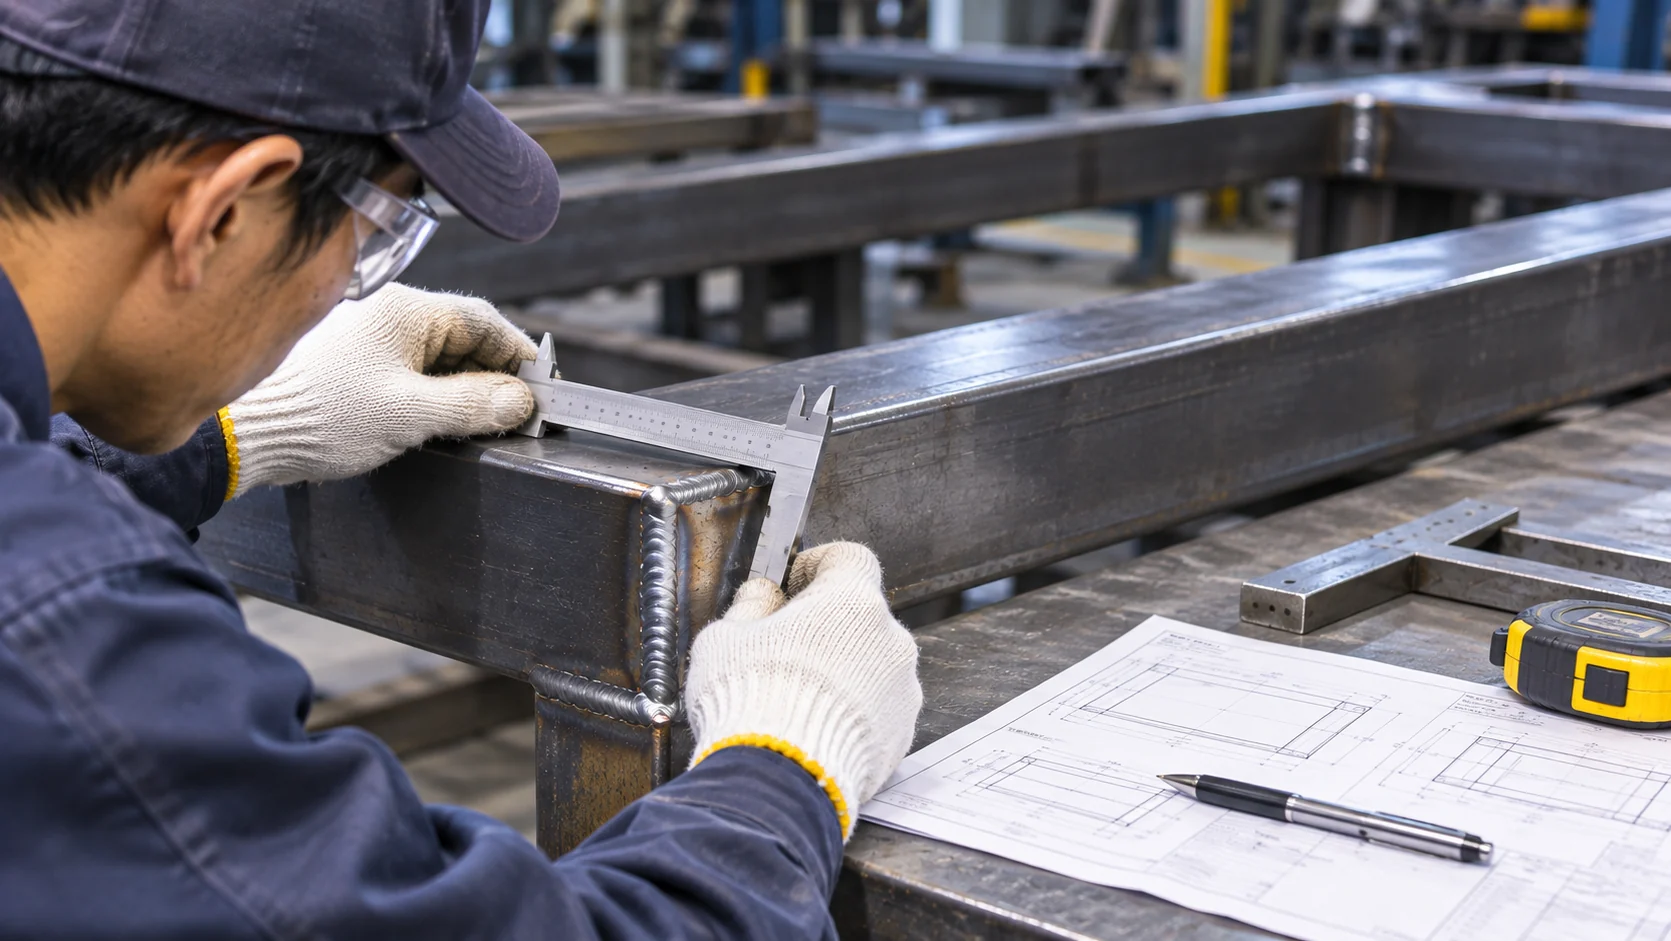
「溶接の公差はJISで何mmまで認められるのか」「溶接したフレームの寸法が図面からずれたとき、JIS B 0405で判定してよいのか」。現場では、この二つを同じ問題として扱うと判断を誤ります。溶接後の製品寸法、組立角度、ビードの脚長・余盛、アンダーカットなどの欠陥は、それぞれ適用する基準が異なるためです。
結論:「溶接公差=JISで一律±何mm」という共通値はありません。まず図面の個別公差と普通公差の指定を確認します。JIS B 0405は個別指示のない長さ・角度寸法の普通公差、JIS B 0419は特定の幾何公差、ISO 13920:2023は溶接構造物の寸法・形状・位置の普通公差を扱います。ビード寸法や欠陥の合否は、これらの寸法公差と切り離して判定します。
溶接の公差で最初に確認する4つの区分
| 確認するもの | 具体例 | 見るべき基準 |
|---|---|---|
| 完成品の長さ・幅・高さ | 溶接後のフレーム全長、穴間距離 | 図面個別公差/指定された普通公差 |
| 形状・姿勢 | 直角度、平面度、反り、ねじれ | 図面の幾何公差/適用規格 |
| 溶接ビードの寸法 | 脚長、のど厚、余盛高さ、溶接長 | 溶接記号・施工仕様・検査基準 |
| 溶接欠陥 | アンダーカット、割れ、オーバーラップ | 製品・工事に適用される品質・受入基準 |
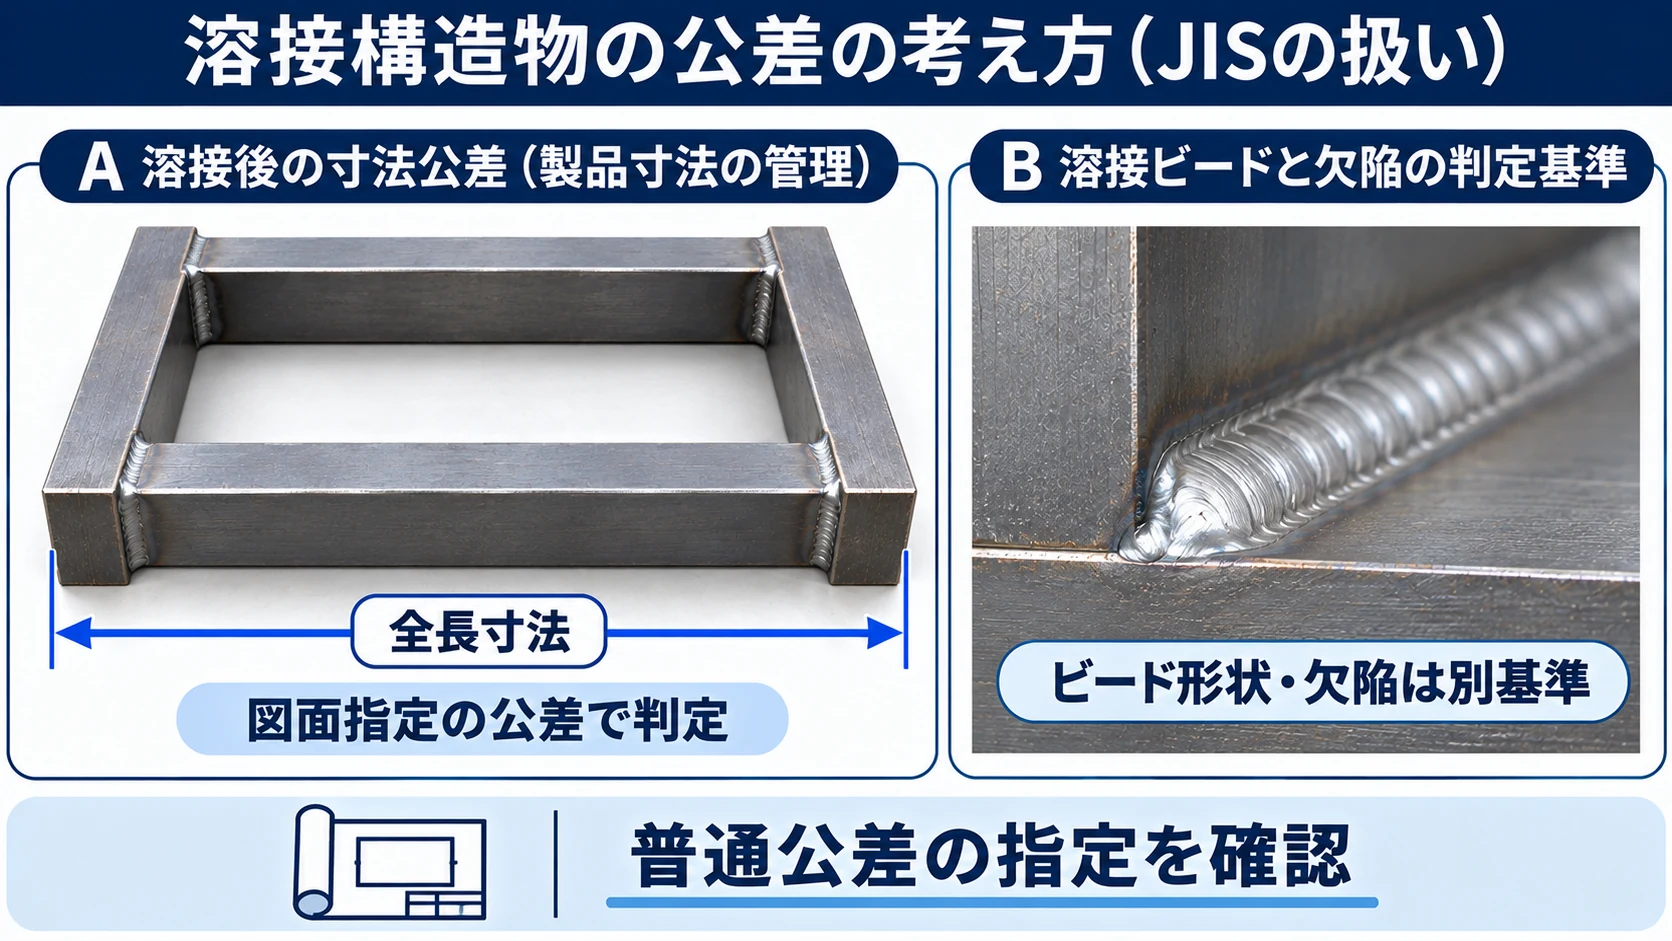
たとえばフレームの全長が図面値から2mmずれた場合と、すみ肉溶接の脚長が2mm不足した場合は、同じ「2mmの誤差」でも評価の対象が違います。前者は製品寸法、後者は溶接継手の寸法です。
重要画像|製品の寸法公差と溶接ビードの合否は別
溶接公差に関係するJIS・ISOの違い
| 規格 | 対象 | 溶接品での使い方 |
|---|---|---|
| JIS B 0405:1991 | 除去加工や板金成形による部品の長さ・角度寸法の普通公差 | 図面指定に加えて、対象の加工法・寸法が規格の適用範囲に入るか確認 |
| JIS B 0419:1991 | 個別公差のない形体の幾何公差 | 規格の適用範囲を確認。溶接後のすべての変形を自動的に許容する規格ではない |
| ISO 13920:2023 | 溶接構造物の長さ・角度・形状・位置の普通公差 | 溶接構造物向け。図面に指定された等級で判定 |
| JIS Z 3021 | 溶接記号 | 脚長、のど厚、溶接長などの指定を読む |
| 製品別・工事別の仕様書 | 構造物や製品の要求品質 | 個別の溶接部の寸法・欠陥の受入条件を確認 |
日本規格協会の規格情報では、JIS B 0405:1991が有効であること、2025年6月20日に確認されたことが示されています。JIS B 0419:1991も同日確認されています。規格番号の年が古いからといって、直ちに廃止されたわけではありません。
JIS B 0405の普通公差|m級・c級の数値例
JIS B 0405の長さ寸法に対する普通公差は、f(精級)、m(中級)、c(粗級)、v(極粗級)の4等級です。ただし規格の適用範囲は除去加工や板金成形による部品を基本としており、溶接後の組立品全体に自動的に適用されるわけではありません。以下は面取り部分を除く長さ寸法の抜粋であり、角度公差や幾何公差の表ではありません。
| 基準寸法(mm) | m級(中級) | c級(粗級) |
|---|---|---|
| 6を超え30以下 | ±0.2mm | ±0.5mm |
| 30を超え120以下 | ±0.3mm | ±0.8mm |
| 120を超え400以下 | ±0.5mm | ±1.2mm |
| 400を超え1000以下 | ±0.8mm | ±2.0mm |
| 1000を超え2000以下 | ±1.2mm | ±3.0mm |
| 2000を超え4000以下 | ±2.0mm | ±4.0mm |
数値は安全衛生情報センター掲載のJIS B 0405抜粋とNBKのJIS B 0405普通公差抜粋表で照合できます。上表を溶接品へ適用するには、図面の普通公差指定・製作条件・検査対象の寸法を確認する必要があります。
例:溶接フレームの全長800mmなら±何mm?
仮に図面が「JIS B 0405-m」を適用する条件で、対象が同規格の長さ寸法の普通公差に該当するなら、800mmは「400を超え1000以下」に入るため、許容差は±0.8mmです。したがって799.2~800.8mmが範囲になります。
同じ800mmでも、図面が「JIS B 0405-c」を指定する場合は±2.0mmとなります。m級とc級のどちらを採用するかは現場で任意に選べません。個別に「800±0.5」と指定されていれば、その個別公差を優先します。
寸法2000mmは±3mmと決めてよい?
2000mmはJIS B 0405-cの「1000を超え2000以下」に入り、数値としては±3mmです。ただし、これはあくまでc級が適用される長さ寸法の話です。溶接フレームだから無条件に±3mmが認められる、という意味ではありません。
JIS B 0419は溶接後の直角度・平面度に使える?
JIS B 0419は、個別に公差の指示がない形体に対する幾何公差を扱います。したがって、溶接構造物の反り・ねじれ・直角度へ適用する場合は、対象形体と図面上の指定を確認する必要があります。
フレームの対角寸法や平面度などの機能寸法は、図面に個別の幾何公差を与えるか、適用対象が明確な溶接構造物向け規格・社内基準を指定して管理します。
ISO 13920:2023|溶接構造物の普通公差
ISO 13920:2023は、溶接構造物の長さ・角度寸法および形状・位置に関する普通公差を定める国際規格です。工場で一般的に達成できる精度を基礎とした4つの公差クラスがあり、機能上の要求から等級を選びます。
ISOの規格概要は、適用する公差は図面に記載されたものであると明記しています。したがって「ISO 13920があるから、図面に記載のない溶接フレームは自動的にその公差で合格」とは判断できません。
ISO 13920は国内JISではありません。図面に「ISO 13920-B」などと指定されている場合は、版・等級・対象寸法を取り違えずに判定します。
比較例|同じ800mmでもJIS B 0405とISO 13920では許容差が違う
図面が各規格と公差等級を明示し、対象寸法がその適用範囲に入ると仮定した比較です。数値が一致する等級があっても、規格を互換的に使えるという意味ではありません。
| 図面に指定された規格・等級 | 800mmの許容差 | 許容範囲 |
|---|---|---|
| JIS B 0405-m | ±0.8mm | 799.2~800.8mm |
| JIS B 0405-c | ±2.0mm | 798~802mm |
| ISO 13920:2023 A級 | ±2.0mm | 798~802mm |
| ISO 13920:2023 B級 | ±4.0mm | 796~804mm |
ISO 13920:2023の線寸法の許容差(800mmはTable 1の「400mm超~1000mm以下」に該当し、A級±2mm・B級±4mm・C級±8mm・D級±12mm)はISO公式の規格概要と規格プレビューの表1で確認できます。JIS B 0405の数値はJIS B 0405抜粋表と照合しています。
測定値が801.5mmだった場合、上記の仮定ではJIS B 0405-mは範囲外ですが、JIS B 0405-c、ISO 13920 A級・B級では範囲内です。ただしどの等級で判定するかは測定結果を見て選ぶものではなく、図面の指定で決まります。
図面に普通公差が書かれていない場合の判断順序
- ① 個別公差を見る:「500±1」「直角度0.5」などの指定がないか確認する。
- ② 表題欄・注記を見る:「普通公差 JIS B 0405-m」など、全体に適用する指定を探す。
- ③ 対象を分ける:完成品寸法、加工前部品寸法、穴位置、ビード寸法、欠陥のどれを判定するのか整理する。
- ④ 適用範囲を確認する:規格が対象とする形体・加工法・寸法区分に入るか確認する。
- ⑤ 不明なら設計側と確定する:現場で等級を選んで合否を決めず、図面・仕様書に基準を明記する。
図面に公差指定がない場合:「JISの普通公差を勝手に当てはめて合格」としないこと。受入基準が曖昧なまま製作を進めると、検査時に設計・製造・品質保証の判断が分かれます。
現場で使う|寸法不適合の切り分け表
溶接フレームの検査で「寸法が公差外」と言われても、原因が溶接収縮とは限りません。測定の基準・測定時点・組立状態・溶接順序を分けて確認すると、再溶接や矯正の前に原因を絞れます。以下は規格の許容値表ではなく、製造・品質管理のための確認順序です。
| 現れた現象 | 最初に確認すること | 次の切り分け |
|---|---|---|
| 全長が短い | 測定基準面、図面の全長定義、測定時点 | 仮付け後と溶接後の寸法差、溶接線方向の収縮 |
| 対角寸法だけが違う | 対角線の測定起点、治具の直角、組立時の仮付け順 | 対角差が溶接前からあるか、溶接後に増えたか |
| 治具から外すと反る | 拘束中と解放後の測定値 | 片側入熱、溶接順序、支持・拘束条件 |
| 穴位置だけ合わない | 穴の位置決め基準と全長の基準が一致するか | 部品加工時の穴位置、累積公差、溶接後の基準ずれ |
| 測定者によって値が違う | 測定器の校正状態、接触位置、測定姿勢 | 測定手順の統一、再現性の確認 |
検査記録の例|800mmフレームを測った場合
次は判定方法を説明する仮想事例です。図面に完成品全長800±1mmと個別指定があり、測定値が801.5mmなら、上限801mmを0.5mm超過しています。JIS B 0405-cやISO 13920-Bの値を後から持ち出して「合格」とすることはできません。
現場では「図面寸法800±1mm/測定値801.5mm/超過量+0.5mm/測定基準/測定時点/測定器/治具拘束の有無」を記録します。原因分析は加工前→仮付け後→溶接後→治具解放後の寸法推移を比較し、いつ誤差が発生したかを先に特定します。
たとえば仮付け後が800.2mm、溶接後が799.4mmなら収縮量は0.8mmです。一方、仮付け後から801.5mmであれば、溶接条件の変更だけでは解決しません。数値は説明用の例ですが、工程ごとに寸法を分けて記録する方法は、溶接収縮と組立誤差を混同しないために有効です。
独自実務例|合否だけでなく「公差の残り幅」を見る
寸法公差を現場で管理する際は、合格・不合格の二択に加えて限界値まで何mm残っているかを記録すると、工程が悪化している兆候をつかみやすくなります。下表は規格の追加判定基準ではなく、図面に完成品全長800±1mmが指定された場合の管理例です。
| 検査値 | 図面800±1mmに対する位置 | 現場での判断 |
|---|---|---|
| 800.2mm | 上限まで0.8mm | 公差内。測定方法を記録して管理を継続 |
| 800.9mm | 上限まで0.1mm | 公差内。ただし測定のばらつきと工程変動に注意 |
| 801.5mm | 上限を0.5mm超過 | 公差外。工程別寸法履歴と測定条件を確認 |
上限までの残り幅は「上限値-測定値」で求めます。800.9mmは図面上の公差内ですが、上限まで0.1mmしかありません。測定器の分解能・校正状態・測定姿勢・温度・治具拘束の有無をそろえたうえで、過去ロットの値と比較します。公差内でも工程変動が増えていれば、次ロットで不適合が出る前に溶接順序や仮付け精度を点検できます。
ただし、公差の残り幅が小さいというだけで独自に不合格と決めるものではありません。製品の合否判定と工程改善の管理指標を分けることが重要です。測定不確かさを合否判定にどう反映するかは、適用される検査仕様・顧客との判定ルールを確認します。
溶接で寸法が狂う原因と、公差に入れるための管理
溶接熱による局所的な膨張・収縮は、完成品の寸法ずれ、角変形、反り、ねじれにつながります。寸法公差は完成後の検査値ですが、合格率を上げるには溶接前の組立・仮付け・治具・溶接順序から管理する必要があります。
| 不具合 | 現場で確認すること | 対策の方向 |
|---|---|---|
| 全長が縮む | 溶接線の長さ、入熱、収縮方向 | 溶接順序と拘束、必要な収縮見込みの検討 |
| 直角が崩れる | 仮付け位置、片側溶接による収縮 | 組立時の直角確認、対称的な施工 |
| フレームがねじれる | 拘束条件、溶接順序、部材剛性 | 治具の支持位置、溶接順序の見直し |
| 穴位置がずれる | 溶接前後の穴基準、部品公差の累積 | 基準面の統一、必要に応じた後加工 |
| 一部の寸法だけ外れる | 測定基準と実際の固定状態 | 基準面・測定時点・測定方法の統一 |
治具で強く拘束すれば必ず解決するわけではありません。拘束を外した際の変形や残留応力も考慮し、寸法検査は図面が想定する状態で行います。
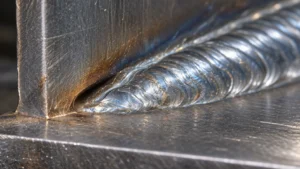
溶接ビードの脚長・余盛・欠陥は寸法公差と別に判定
JIS B 0405の「800mmに対する±0.8mm」といった普通公差を、溶接ビードの脚長不足やアンダーカット深さの許容値に読み替えてはいけません。 また、完成品の全長が許容範囲内でも、穴位置・直角度・ビード品質まで自動的に合格になるわけではありません。溶接ビードの検査は、溶接記号・施工仕様・対象構造物の受入基準で判定します。
すみ肉溶接の脚長・のど厚の測り方も、図面の指定寸法と測定値を分けて考える必要があります。止端に溝が生じる場合はアンダーカットの原因と対策、溶接金属が母材へかぶさる場合はオーバーラップの原因と対策を参照してください。
JIS公差の読み違いで起こる3つのトラブル
図面の普通公差指定を見ず、c級を採用する
製造側が「溶接品だから粗級」と判断しても、設計側がm級や個別公差を要求していれば不適合です。公差等級は加工の難しさではなく、設計要求と適用規格から決まります。
加工前の部品公差を溶接後にも適用する
曲げ板金や機械加工部品の単体精度と、溶接後の組立精度は同じではありません。溶接による変形が生じる寸法は、完成状態の測定条件と公差を図面で定める必要があります。
公差内だからビード欠陥も問題ないと判断する
フレームの全長が合格でも、脚長不足や割れ、融合不良があれば溶接部の品質は別問題です。製品寸法検査と溶接外観・非破壊検査の判定を混同しないことが重要です。
よくある質問
溶接の寸法公差はJISで一律±2mmですか?
いいえ。寸法区分・指定等級・適用規格によって異なります。JIS B 0405-cでは400mm超1000mm以下の長さ寸法は±2mmですが、すべての溶接品に自動適用される数値ではありません。
JIS B 0405とISO 13920はどちらを優先しますか?
図面・契約仕様・適用規格の指定を確認します。両方が異なる条件で指定されている場合は、対象寸法や優先順位を設計側に確認します。
溶接後の直角度はJIS B 0419でよいですか?
JIS B 0419の適用範囲を確認せずに採用してはいけません。溶接構造物の直角度は、図面で指定された幾何公差や適用する溶接構造物向け規格で判定します。
溶接の脚長公差もJIS B 0405で判断しますか?
脚長は溶接継手の寸法であり、完成品の一般的な長さ寸法と同じように扱うべきではありません。図面の溶接記号と適用する施工・検査基準を確認します。
まとめ|溶接公差は「何を測るか」と「図面指定」で決まる
溶接構造物の公差を判断するときは、まず完成品の長さ・角度・形状なのか、溶接ビードの寸法・欠陥なのかを分けます。JIS B 0405の普通公差表は便利ですが、図面で指定されていない等級を任意に適用してはいけません。溶接構造物向けのISO 13920も、図面に記載された等級と適用条件を確認して使います。寸法検査とビード品質検査を分けて管理することが、設計・製造・検査の食い違いを防ぐ基本です。
コメント